Ленточный конвейер
Конвейерное
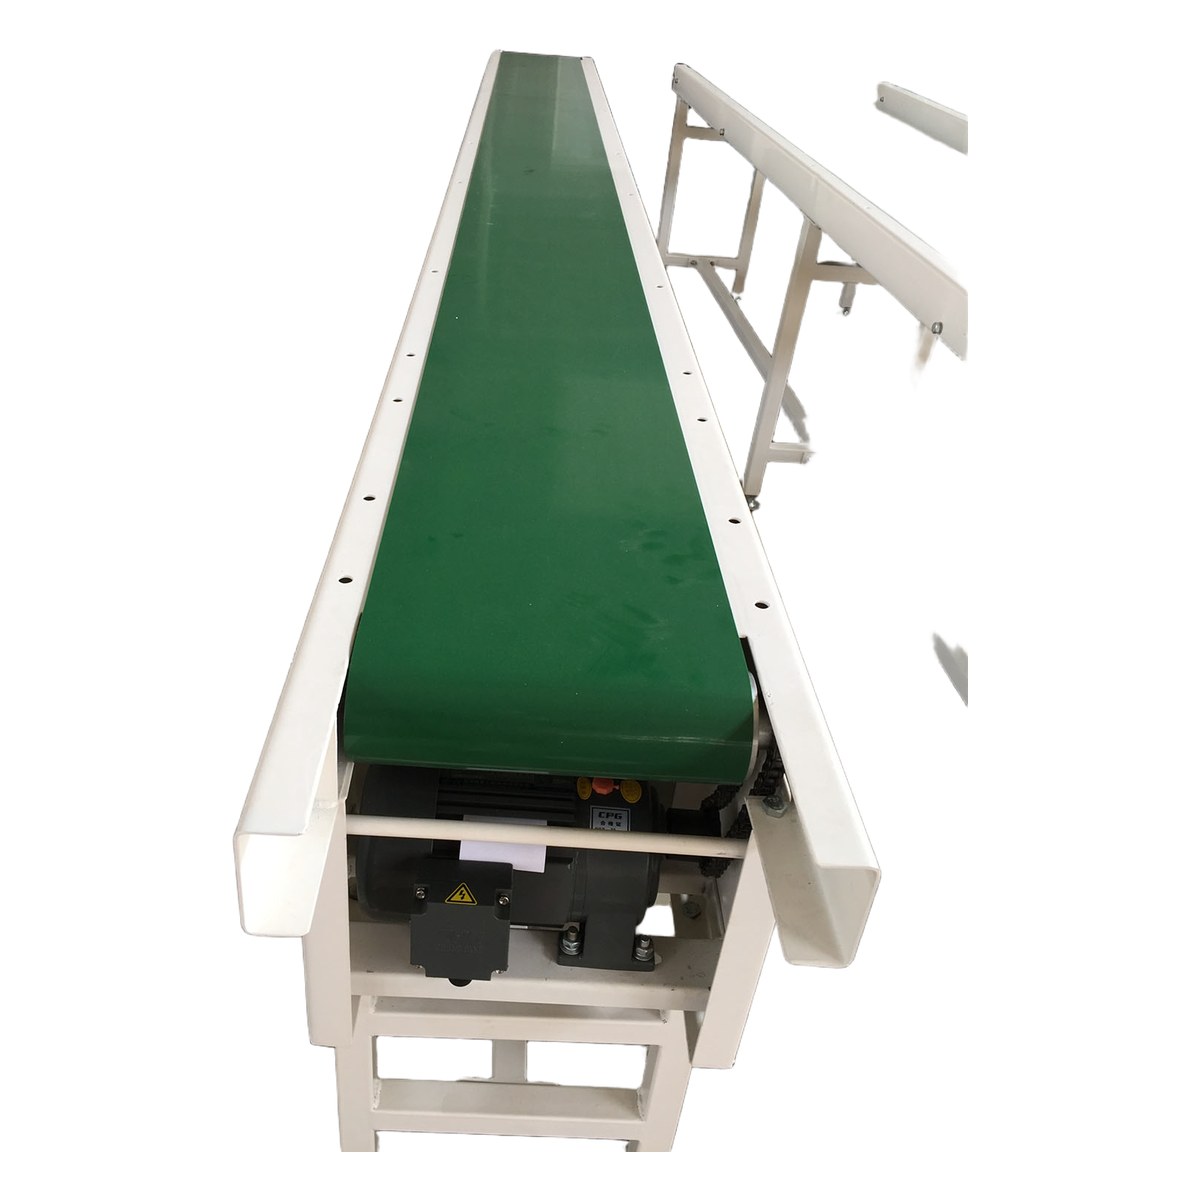
Ленточный конвейер
Belt Conveyor
Техническая спецификация
EQP-CONV-003 V1.0
Документ содержит технические характеристики и рекомендации по выбору ленточных конвейеров.
1. Обзор продукта
Ленточный конвейер является одним из наиболее распространённых и универсальных видов непрерывного транспортного оборудования, применяемого в промышленности. Он предназначен для перемещения насыпных и штучных грузов в горизонтальном, наклонном и комбинированном направлениях. Конструкция ленточного конвейера обеспечивает высокую производительность, плавность хода и минимальное повреждение транспортируемого материала, что делает его незаменимым решением для горнодобывающей, металлургической, энергетической и пищевой промышленности.
Основными преимуществами ленточных конвейеров являются высокая пропускная способность, достигающая 5000 т/ч и более, большая дальность транспортировки до 2000 м, а также возможность работы в автоматическом режиме с минимальным участием оператора. Конвейерная лента одновременно выполняет функцию грузонесущего и тягового органа, что упрощает кинематическую схему и снижает эксплуатационные затраты. Гибкость конструкции позволяет адаптировать конвейер под конкретные условия площадки, включая криволинейные трассы и сложные профили трассы.
Настоящая техническая спецификация содержит подробные сведения о конструкции, принципе работы, классификации, технических параметрах, компонентах, областях применения, стандартах проектирования, настраиваемых опциях, гарантийных условиях, упаковке и доставке, а также информацию, необходимую для подготовки запроса цен. Документ предназначен для инженеров-проектировщиков, специалистов по закупкам и технических руководителей, ответственных за выбор и внедрение конвейерного оборудования.
2. Принцип работы
Принцип работы ленточного конвейера основан на передаче крутящего момента от приводного барабана к замкнутой конвейерной ленте за счёт сил трения. Приводной барабан, соединённый с электродвигателем через редуктор, вращается и увлекает за собой ленту, которая опирается на систему роликоопор. Груз укладывается на ленту и перемещается вместе с ней от точки загрузки к точке разгрузки. Натяжное устройство обеспечивает требуемое натяжение ленты для предотвращения проскальзывания относительно приводного барабана.
Загрузка материала на ленту осуществляется через загрузочный лоток или воронку, которые направляют поток груза и формируют его поперечное сечение. Вдоль трассы конвейера устанавливаются нижние и верхние роликоопоры, поддерживающие ленту и предотвращающие её провисание. В зоне разгрузки может устанавливаться плужковый сбрасыватель или барабанный сбрасыватель для промежуточной выгрузки груза. Очистка ленты от налипшего материала производится скребками или вращающимися щётками, установленными после приводного барабана.
Система управления обеспечивает мониторинг скорости ленты, контроль натяжения, обнаружение схода ленты и аварийную остановку. Современные ленточные конвейеры оснащаются частотно-регулируемыми приводами, позволяющими плавно запускать и останавливать конвейер, снижая динамические нагрузки на ленту и компоненты. Интеграция с АСУ ТП предприятия позволяет реализовать удалённый мониторинг и управление конвейерной линией в режиме реального времени.
3. Классификация системы
3.1 По форме ленты
По форме поперечного сечения грузонесущей ветви ленты конвейеры подразделяются на плоские и желобчатые. Плоские ленты применяются для транспортировки штучных грузов, пакетов и контейнеров, а также насыпных грузов с малым углом естественного откоса. Желобчатые ленты, образуемые трёхроликовыми опорами с углом наклона боковых роликов 20°–45°, обеспечивают увеличенную площадь поперечного сечения груза и, соответственно, более высокую производительность. Специальные формы включают трубчатые конвейеры, в которых лента сворачивается в трубу, и коробчатые конвейеры с бортами.
3.2 По назначению
По назначению ленточные конвейеры классифицируются на конвейеры общего назначения и специализированные. Конвейеры общего назначения применяются для транспортировки большинства насыпных и штучных грузов в различных отраслях промышленности. Специализированные конвейеры включают: магистральные конвейеры для дальнего транспортирования на расстояния свыше 1000 м; подземные конвейеры для горных выработок; конвейеры для горячих грузов с температурой до 200 °C; пищевые конвейеры из материалов, допущенных к контакту с пищевыми продуктами; а также конвейеры для химически агрессивных сред и конвейеры для сортировки почтовых и логистических отправлений.
3.3 По приводу
По типу привода ленточные конвейеры подразделяются на одноприводные и многоприводные. Одноприводные конвейеры имеют один приводной барабан с одним или двумя двигателями и применяются на конвейерах средней длины до 500 м. Многоприводные конвейеры оснащаются несколькими приводными станциями, расположенными вдоль трассы, что позволяет снизить натяжение ленты и увеличить общую длину конвейера до 2000 м и более. По типу передачи различают редукторный привод с зубчатым редуктором и безредукторный привод с тихоходным двигателем. По способу управления различают нерегулируемый привод и частотно-регулируемый привод с плавным пуском и регулировкой скорости.
4. Подробные технические параметры
4.1 Основные параметры
| Параметр | Значение / Диапазон |
|---|---|
| Ширина ленты | 500 – 1600 мм |
| Скорость ленты | 0,8 – 5,0 м/с |
| Производительность | 50 – 5000 т/ч |
| Длина конвейера | до 2000 м |
| Мощность привода | 1,5 – 500 кВт |
| Угол наклона | до 18° (с гладкой лентой), до 28° (с рифлёной) |
| Температура эксплуатации | от −30 °C до +50 °C |
4.2 Параметры плоской ленты
| Параметр | Значение / Диапазон |
|---|---|
| Тип ленты | Плоское поперечное сечение |
| Угол наклона боковых роликов | 0° (плоские роликоопоры) |
| Максимальная ширина груза | B − 50 мм (B — ширина ленты) |
| Рекомендуемая скорость | 0,8 – 2,0 м/с |
| Типичное применение | Штучные грузы, упаковки, контейнеры |
4.3 Характеристики конвейерной ленты
| Параметр | Значение / Диапазон |
|---|---|
| Тип каркаса | Тканевый (EP), стальной трос (ST) |
| Количество прокладок (EP) | 3 – 8 |
| Прочность на разрыв (EP) | 100 – 400 Н/мм |
| Прочность на разрыв (ST) | 500 – 5400 Н/мм |
| Толщина обкладки (верхняя) | 3 – 8 мм |
| Толщина обкладки (нижняя) | 1,5 – 4 мм |
| Класс морозостойкости | от −45 °C до +60 °C |
| Удлинение при рабочей нагрузке | ≤ 1,5 % (EP), ≤ 0,25 % (ST) |
4.4 Габаритные размеры
| № | Параметр | Значение / Диапазон |
|---|---|---|
| 1 | Ширина ленты 500 мм | Ширина рамы 650 мм, высота рамы 400–600 мм |
| 2 | Ширина ленты 650 мм | Ширина рамы 800 мм, высота рамы 400–600 мм |
| 3 | Ширина ленты 800 мм | Ширина рамы 1000 мм, высота рамы 500–800 мм |
| 4 | Ширина ленты 1000 мм | Ширина рамы 1200 мм, высота рамы 500–800 мм |
| 5 | Ширина ленты 1200 мм | Ширина рамы 1450 мм, высота рамы 600–1000 мм |
| 6 | Ширина ленты 1400 мм | Ширина рамы 1650 мм, высота рамы 600–1000 мм |
| 7 | Ширина ленты 1600 мм | Ширина рамы 1850 мм, высота рамы 800–1200 мм |
4.5 Материалы
| Параметр | Значение / Диапазон |
|---|---|
| Рама конвейера | Сталь Q235 / Q345, оцинкованная сталь |
| Ролики | Сталь 45, труба бесшовная, полиуретан |
| Барабаны | Сталь Q235, обечайка сварная, балансировка |
| Лента (резиновая) | Натуральный + синтетический каучук |
| Лента (ПВХ) | Полиэстер + ПВХ-покрытие |
| Лента (силиконовая) | Стекловолокно + силиконовое покрытие |
| Крепёжные элементы | Сталь 8.8 / 10.9 класса прочности |
| Покрытие рамы | Грунт + эмаль, или горячее цинкование |
5. Выбор основных компонентов
5.1 Конвейерная лента
Выбор конвейерной ленты определяется типом транспортируемого груза, его крупностью, абразивностью, температурой и химической агрессивностью. Для насыпных грузов средней крупности применяются резинотканевые ленты типа EP с прокладками из полиэстера. Для тяжёлых грузов и длинных конвейеров рекомендуются ленты со стальным тросом типа ST, обеспечивающие высокую прочность при минимальном удлинении. Для горячих грузов применяются термостойкие ленты класса T1–T3, для морозных условий — морозостойкие ленты. Тип обкладки выбирается исходя из абразивности груза: стандартная (H), повышенной износостойкости (D) или сверхизносостойкая (L).
5.2 Приводная станция
Приводная станция включает электродвигатель, редуктор, муфту, приводной барабан и раму. Мощность привода рассчитывается по методике ISO 5048 с учётом массы груза, длины конвейера, высоты подъёма и коэффициентов сопротивления движению. Для конвейеров длиной до 300 м достаточно одного приводного барабана с углом обхвата 180°–210°. Для более длинных конвейеров применяется двухбарабанный привод с углом обхвата до 400°. Рекомендуется использование частотно-регулируемых электродвигателей для обеспечения плавного пуска и торможения, что продлевает срок службы ленты и компонентов.
5.3 Роликоопоры
Роликоопоры являются одним из ключевых элементов конвейера, определяющих сопротивление движению и формирующих профиль ленты. Верхние желобчатые роликоопоры выполняются трёхроликовыми с углом наклона боковых роликов 30°, 35° или 45°. Нижние (холостые) роликоопоры выполняются плоскими однороликовыми или двухроликовыми. Шаг установки верхних роликоопор составляет 1000–1500 мм в грузовой зоне и 3000 мм на остальной трассе, нижних — 3000 мм. Для уменьшения динамических нагрузок в зоне загрузки устанавливаются амортизирующие роликоопоры с резиновыми кольцами.
5.4 Натяжное устройство
Натяжное устройство обеспечивает требуемое натяжение ленты для предотвращения проскальзывания на приводном барабане и ограничения провисания между роликоопорами. Для конвейеров длиной до 100 м применяются винтовые натяжные устройства с ручной регулировкой. Для конвейеров средней и большой длины рекомендуются грузовые натяжные устройства с автоматическим поддержанием постоянного натяжения, или гидравлические натяжные устройства с возможностью регулировки натяжения из системы управления. Ход натяжного устройства должен составлять не менее 2 % длины конвейера для тканевых лент и не менее 0,5 % для лент со стальным тросом.
5.5 Загрузочное и разгрузочное оборудование
Загрузочное оборудование включает загрузочный лоток, направляющие борта и амортизирующие ролики в зоне приёма груза. Лоток проектируется с учётом скорости и направления потока груза для минимизации удара о ленту и предотвращения просыпи. Разгрузочное оборудование может включать концевой барабан для прямой разгрузки, плужковые сбрасыватели для промежуточной боковой разгрузки, и барабанные сбрасыватели (тележки) для двусторонней или односторонней промежуточной разгрузки с сохранением скорости ленты. Выбор типа разгрузочного устройства определяется технологической схемой предприятия.
6. Типичные области применения
6.1 Горнодобывающая промышленность
Ленточные конвейеры широко применяются на угольных шахтах, карьерах и рудниках для транспортировки угля, руды, породы и вскрышных пород. Магистральные конвейеры обеспечивают непрерывную доставку горной массы от забоя до обогатительной фабрики или склада на расстояния до нескольких километров. Подземные конвейеры работают в условиях ограниченного пространства, повышенной влажности и запылённости.
6.2 Металлургия
В металлургическом производстве ленточные конвейеры транспортируют руду, концентрат, агломерат, кокс, флюсы и шлак. Конвейеры работают в зонах высоких температур и запылённости, поэтому применяются термостойкие ленты и усиленная защита подшипников. На предприятиях чёрной и цветной металлургии конвейеры интегрируются в технологические линии подачи шихты к доменным и электроплавильным печам.
6.3 Энергетика
Тепловые электростанции используют ленточные конвейеры для подачи угля от склада к бункерам мельниц и далее к котлам. Конвейеры работают в непрерывном режиме с высокой производительностью, обеспечивая бесперебойное снабжение топливом. Предусматриваются системы искробезопасности и пожаротушения, а также обеспыливание в закрытых галереях.
6.4 Пищевая промышленность
Пищевые ленточные конвейеры изготавливаются из материалов, допущенных к контакту с пищевыми продуктами (ПВХ, полиуретан, силикон). Применяются для транспортировки зерна, муки, сахара, овощей, фруктов, мяса и готовой продукции. Конструкция обеспечивает лёгкую мойку и дезинфекцию, соответствует требованиям HACCP и санитарным нормам.
6.5 Строительство
На предприятиях по производству строительных материалов конвейеры применяются для транспортировки песка, щебня, цемента, бетона и кирпича. Мобильные ленточные конвейеры используются на строительных площадках для подачи материалов на высоту. Стационарные конвейеры интегрируются в линии производства бетона и асфальта.
6.6 Логистика и складирование
В логистических центрах, складах и почтовых сортировочных узлах ленточные конвейеры обеспечивают перемещение посылок, коробок, мешков и паллет. Конвейеры оборудуются системами автоматической сортировки, сканерами штрихкодов и весовыми контролёрами. Плоские ленты применяются для устойчивого размещения грузов, а сортировочные конвейеры оснащаются наклонными секциями и поворотными столами.
7. Стандарты проектирования и сертификация
7.1 Международные стандарты
Проектирование ленточных конвейеров выполняется в соответствии с международными стандартами ISO 5048 (расчёт мощности привода), ISO 3684 (определение минимального натяжения), ISO 703 (продольное сопротивление сдвигу), DIN 22101 (немецкий стандарт проектирования), CEMA (стандарт Американской ассоциации производителей конвейерного оборудования). Стандарты определяют методики расчёта натяжений, мощности, прочности ленты и размеров компонентов с учётом коэффициентов запаса.
7.2 Российские стандарты
В Российской Федерации проектирование осуществляется по ГОСТ 22644-77 / ГОСТ 22645-77 (конвейеры ленточные общемашиностроительного применения), ГОСТ Р ИСО 5048 (расчёт ленточных конвейеров), ПБ 05-356-00 (правила безопасности при эксплуатации конвейерного транспорта на угольных шахтах), ГОСТ 20-85 (ленты конвейерные резинотканевые). Соответствие российским стандартам обязательно для оборудования, эксплуатируемого на территории РФ, и подтверждается сертификатом соответствия.
7.3 Сертификация оборудования
Ленточные конвейеры подлежат обязательной сертификации в системе ГОСТ Р при использовании на опасных производственных объектах. Для взрывоопасных сред требуется сертификация по стандартам взрывозащиты (Ex-сертификация). Оборудование для пищевой промышленности должно иметь декларацию соответствия ТР ТС 021/2011. Импортируемое оборудование проходит процедуру оценки соответствия с оформлением сертификата или декларации. Производитель предоставляет паспорт оборудования, руководство по эксплуатации и сертификат качества на каждый конвейер.
7.4 Контроль качества
Система контроля качества включает входной контроль материалов и комплектующих, операционный контроль в процессе изготовления и приёмочный контроль готовой продукции. Сварные швы контролируются ультразвуковой дефектоскопией или рентгенографическим методом. Барабаны проходят динамическую балансировку. Ролики проверяются на биение, герметичность подшипниковых узлов и сопротивление вращению. Ленты проходят испытания на прочность, удлинение и адгезию обкладок к каркасу. Результаты контроля фиксируются в паспорте изделия.
8. Настраиваемые опции
В таблице ниже представлены настраиваемые опции ленточного конвейера, позволяющие адаптировать оборудование под конкретные условия эксплуатации и требования заказчика.
| № | Опция | Описание | Категория |
|---|---|---|---|
| 1 | Частотно-регулируемый привод | Плавный пуск, регулировка скорости 0,5–5,0 м/с, снижение пусковых токов | Стандартная опция |
| 2 | Грузовое натяжное устройство | Автоматическое поддержание натяжения ленты, ход натяжки до 3000 мм | Стандартная опция |
| 3 | Гидравлическое натяжное устройство | Программируемое натяжение, интеграция с АСУ ТП, компенсация температурных удлинений | Дополнительная опция |
| 4 | Плужковый сбрасыватель | Одно- или двусторонняя промежуточная разгрузка, ручной или пневматический привод | Дополнительная опция |
| 5 | Барабанный сбрасыватель (тележка) | Непрерывная промежуточная разгрузка без снижения скорости, двусторонняя выгрузка | Дополнительная опция |
| 6 | Система очистки ленты | Скребок первичный, скребок вторичный (V-образный), вращающаяся щётка | Стандартная опция |
| 7 | Устройство контроля схода ленты | Датчики схода с автоматическим отключением привода, корректирующие ролики | Стандартная опция |
| 8 | Система пожаротушения | Тепловые извещатели, спринклерная система, подача воды или пены | Дополнительная опция |
| 9 | Закрытая конвейерная галерея | Защита от атмосферных осадков и ветра, обеспыливание, шумоизоляция | Дополнительная опция |
| 10 | Телеметрия и удалённый мониторинг | Датчики вибрации, температуры, тока; передача данных по Ethernet / Wi-Fi | Дополнительная опция |
9. Гарантийные условия
9.1 Гарантия на оборудование — 12 месяцев
Гарантийный срок на ленточный конвейер в сборе составляет 12 месяцев с даты ввода в эксплуатацию, но не более 18 месяцев с даты отгрузки с завода-изготовителя. В течение гарантийного срока производитель обязуется безвозмездно устранять дефекты, возникшие по вине изготовителя, включая замену неисправных компонентов. Гарантия распространяется на раму, барабаны, роликоопоры, приводную станцию и натяжное устройство. Гарантия не распространяется на нормальный износ конвейерной ленты, подшипников и уплотнений, а также на повреждения, вызванные нарушением правил эксплуатации.
9.2 Гарантия на конвейерную ленту — 24 месяца
На конвейерную ленту предоставляется расширенная гарантия сроком на 24 месяца с даты ввода в эксплуатацию при условии соблюдения рекомендаций по монтажу, эксплуатации и техническому обслуживанию, изложенных в руководстве. Гарантия покрывает расслоение каркаса, отрыв обкладок, появление трещин и других дефектов, не связанных с механическими повреждениями или эксплуатацией с грузами, превышающими расчётные параметры. Производитель оставляет за собой право проведения экспертизы для установления причины дефекта.
9.3 Гарантия на электрооборудование — 6 месяцев
На электрооборудование (электродвигатели, частотные преобразователи, датчики, пульты управления, кабельную продукцию) предоставляется гарантия сроком на 6 месяцев с даты ввода в эксплуатацию. Гарантия не распространяется на повреждения, вызванные перенапряжением в сети, неправильным подключением, попаданием влаги в электрические шкафы и несанкционированным вмешательством в схему управления. Ремонт или замена электрооборудования в гарантийный период производится на объекте эксплуатации или на предприятии-изготовителе по согласованию сторон.
10. Упаковка и доставка
10.1 Упаковка
Конвейерная лента сворачивается в рулон и упаковывается в защитную плёнку с маркировкой типа, ширины, длины и номера партии. Роликоопоры и барабаны упаковываются в деревянные ящики или на поддоны с фиксацией стяжными лентами для предотвращения перемещения при транспортировке. Рама конвейера разбирается на транспортабельные секции длиной не более 12 м (для железнодорожной перевозки) или 18 м (для автотранспорта). Крепёжные элементы, муфты и мелкие детали упаковываются в отдельные ящики с перечнем вложения. Электрооборудование упаковывается во влагонепроницаемые пакеты с силикагелем.
10.2 Транспортировка
Транспортировка осуществляется автомобильным, железнодорожным или морским транспортом в зависимости от расстояния и географии поставки. Для крупногабаритных секций рамы применяются специализированные тралы и платформы. При погрузочно-разгрузочных работах запрещается стропить детали за тонкостенные элементы и выступающие части. Секции рамы укладываются на подкладки для предотвращения деформации. Температурный режим транспортировки резинотканевых лент — от −20 °C до +50 °C, ленты со стальным тросом не ограничены по нижней температуре.
10.3 Хранение
Оборудование должно храниться в сухих закрытых помещениях или под навесом при температуре от −10 °C до +40 °C и относительной влажности не более 80 %. Конвейерная лента в рулонах хранится в вертикальном положении на ровной поверхности, запрещается укладка рулонов друг на друга. Роликоопоры хранятся в штатной упаковке до момента монтажа. Барабаны и секции рамы размещаются на подкладках высотой не менее 150 мм от уровня пола. Срок хранения до монтажа не должен превышать 12 месяцев без проведения профилактического осмотра.
11. Информация для запроса цен
Для подготовки коммерческого предложения и расчёта стоимости ленточного конвейера просим заполнить приведённую ниже таблицу и направить её по адресу отдела продаж. Чем более полная информация будет предоставлена, тем точнее будет расчёт.
| № | Параметр запроса | Данные заказчика |
|---|---|---|
| 1 | Транспортируемый груз | Наименование, насыпная плотность (т/м³), крупность (мм), температура (°C) |
| 2 | Производительность | Требуемая (т/ч), пиковая (т/ч), средняя (т/ч) |
| 3 | Геометрия трассы | Длина (м), высота подъёма (м), угол наклона (°), радиус поворота (м) |
| 4 | Ширина и тип ленты | Предпочтительная ширина (мм), тип каркаса (EP/ST), тип обкладки |
| 5 | Условия эксплуатации | Температура окружающей среды (°C), влажность (%), запылённость, взрывоопасность |
| 6 | Тип привода | Одно-/многоприводной, частотное регулирование, напряжение питания (В) |
| 7 | Дополнительные опции | Сбрасыватели, очистители, система пожаротушения, галерея, телеметрия |
| 8 | Требования к сертификации | ГОСТ Р, Ex-сертификация, ТР ТС, международные стандарты |