Máquina Cápsulas
Preparación de Sólidos
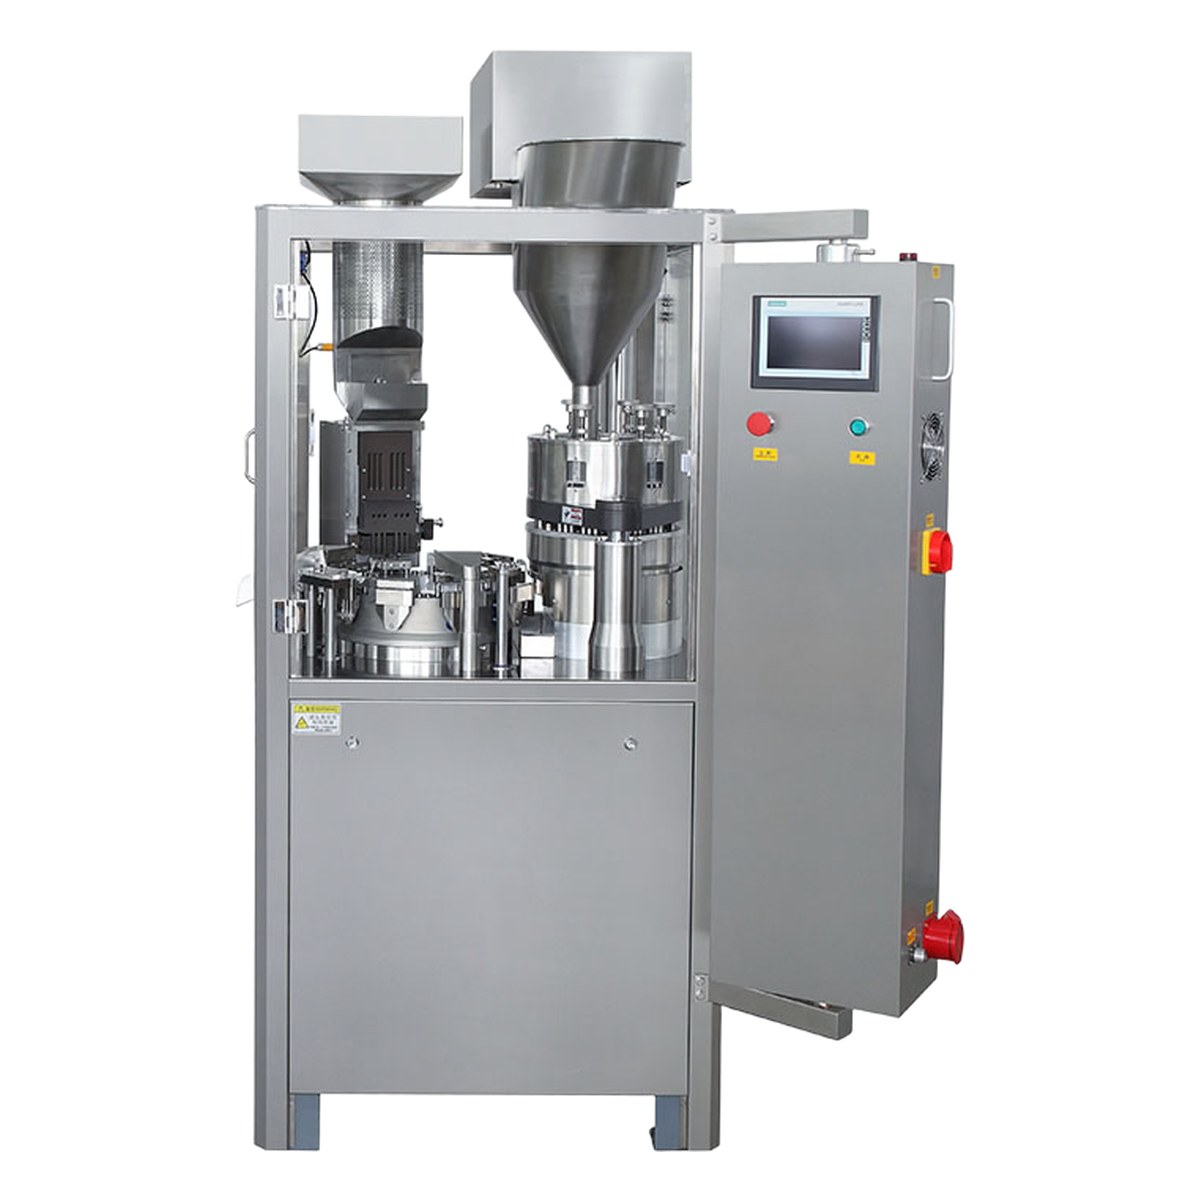
Máquina de llenado de cápsulas
1. Descripción del producto
1.1 Descripción general
Una máquina de llenado de cápsulas es un equipo farmacéutico fundamental diseñado para llenar automáticamente polvos, gránulos y pellets en cápsulas duras con una dosificación precisa. La máquina realiza una secuencia totalmente automatizada de alimentación, separación, dosificación, cierre y expulsión de las cápsulas, y constituye una unidad básica imprescindible en las líneas de fabricación de formas sólidas.
Las máquinas modernas de llenado de cápsulas adoptan principios de diseño modular, lo que permite una configuración flexible para adaptarse a las distintas características físicas de los productos y a los requisitos de capacidad de producción. El equipo cumple la normativa GMP: todos los componentes en contacto con el producto están fabricados en acero inoxidable de alta calidad con superficies pulidas para facilitar la limpieza y el mantenimiento. La máquina funciona de forma suave, con alta precisión de dosificación y alto rendimiento de producto terminado, y se utiliza ampliamente en las industrias farmacéutica, nutracéutica, de fitoterapia y veterinaria para la producción de cápsulas duras.
1.2 Características principales
- Sistema de dosificación de alta precisión, con la variación del peso de llenado controlada dentro de ±3%
- Funcionamiento totalmente automático: alimentación de cápsulas → separación → dosificación → cierre → expulsión
- Diseño modular con piezas de formato de cambio rápido para distintos tamaños de cápsula (000–5)
- Conforme a GMP; los componentes en contacto con el producto son de acero inoxidable SS 316L
- Sistema de control por PLC con pantalla táctil HMI para un manejo intuitivo
- Control de peso en línea para la monitorización en tiempo real del peso de llenado
- Sistema de extracción de polvo para eliminar eficazmente el polvo en suspensión y mantener un entorno de trabajo limpio
- Control de velocidad por variador de frecuencia para un ajuste continuo de la capacidad dentro del rango nominal
- Capacidad opcional de limpieza in situ (CIP) para reducir los tiempos de cambio de producto
- Puertas de seguridad con enclavamiento para proteger la seguridad del operario
1.3 Alcance del documento
Este documento de especificación técnica abarca los principios de diseño, los parámetros de prestaciones, la clasificación del sistema, la selección de los componentes principales, los campos de aplicación, las normas de diseño y las certificaciones, las opciones personalizables, las condiciones de garantía, el embalaje y la entrega, y los requisitos de consulta de la gama de máquinas de llenado de cápsulas. Sirve como referencia completa para la evaluación de compras y la comunicación técnica.
2. Principio de funcionamiento
2.1 Diagrama de proceso de llenado de cápsulas
La secuencia completa de trabajo de una máquina de llenado de cápsulas consta de los siguientes pasos continuos: alimentación de cápsulas → separación de las cápsulas (cuerpo y tapa separados) → dosificación y llenado → cierre de las cápsulas → expulsión del producto terminado. Todo el proceso es accionado por el mecanismo de transmisión principal, y el posicionamiento preciso y el funcionamiento coordinado de cada estación se logran mediante mecanismos de indexación por levas.
2.2 Alimentación y separación de las cápsulas
Las cápsulas vacías se alimentan desde la tolva de cápsulas hacia el canal guía, donde se transfieren secuencialmente a los alojamientos de los segmentos por aspiración de vacío. Los segmentos superior e inferior se mueven de forma coordinada y, mediante la acción de las horquillas y las guías, las tapas y los cuerpos de las cápsulas se separan automáticamente. Los cuerpos permanecen en los alojamientos del segmento inferior, mientras que las tapas permanecen en los del segmento superior, manteniéndose ambos alineados para el llenado posterior.
2.3 Dosificación y llenado
La dosificación es el proceso central de la máquina de llenado de cápsulas y determina directamente la precisión y la consistencia del peso de llenado. Existen dos principios de dosificación principales:
Dosificación por compactación: los pasadores de compactación comprimen el polvo del disco dosificador hasta formar tapones mediante varias acciones de compactación (normalmente 5 carreras) y, a continuación, expulsan los tapones formados hacia los cuerpos de las cápsulas. Adecuada para polvos de flujo libre, este método ofrece una alta precisión de llenado y es el método de dosificación más utilizado.
Dosificación por dosificador: el tubo dosificador desciende hacia el lecho de polvo para capturar un volumen predeterminado de polvo y, a continuación, lo transfiere y lo expulsa hacia el cuerpo de la cápsula mediante aire comprimido o un pistón. Adecuada para polvos de baja fluidez o materiales que contienen gránulos y pellets, este método facilita el ajuste al cambiar de producto.
2.4 Cierre y expulsión de las cápsulas
Una vez completado el llenado, los segmentos superior e inferior se cierran y los pasadores de cierre empujan firmemente las tapas sobre los cuerpos para lograr un cierre hermético. Las cápsulas cerradas se expulsan por la boca de descarga y se transportan mediante una cinta transportadora hasta las estaciones de inspección y envasado situadas aguas abajo. Algunos modelos están equipados con sistemas de control de peso en línea para el rechazo en tiempo real de los productos fuera de especificación.
3. Clasificación del sistema
3.1 Clasificación por número de estaciones
| Estaciones | Modelo típico | Capacidad máxima | Escenario de aplicación | Características principales |
|---|---|---|---|---|
| 3 | NJP-3 | 6.000 cáps./h | Escala de laboratorio / piloto | Diseño compacto, adecuado para I+D y lotes pequeños |
| 6 | NJP-6 | 18.000 cáps./h | Producción de lotes pequeños y medianos | La mejor relación coste-rendimiento, la más utilizada |
| 8 | NJP-8 | 36.000 cáps./h | Producción de lotes medianos | Alta eficiencia multiestación, adecuada para formulaciones habituales |
| 10 | NJP-10 | 60.000 cáps./h | Producción de lotes grandes | Gran capacidad, adecuada para la ampliación de la producción |
| 12 | NJP-12 | 180.000 cáps./h | Producción de lotes muy grandes | Capacidad máxima, para la producción continua |
3.2 Clasificación por principio de dosificación
| Método de dosificación | Principio de funcionamiento | Materiales adecuados | Precisión de llenado | Ventajas / desventajas |
|---|---|---|---|---|
| Por compactación | Varios pasadores de compactación comprimen el polvo en tapones y los expulsan hacia el cuerpo de la cápsula | Polvos de flujo libre | ±2–3% | Alta precisión, muy utilizada; requiere una buena fluidez del polvo |
| Por dosificador | El tubo dosificador captura un volumen de polvo del lecho y lo expulsa hacia el cuerpo de la cápsula | Polvos de baja fluidez, gránulos, pellets | ±3–5% | Buena adaptabilidad; precisión ligeramente inferior a la de la compactación |
3.3 Clasificación según el campo de aplicación
| Campo de aplicación | Subcategorías | Requisitos especiales | Productos representativos |
|---|---|---|---|
| Farmacéutica | Antibióticos, antiinflamatorios, cardiovasculares, fármacos digestivos | Conformidad con GMP, FDA 21 CFR Parte 11, asistencia para la cualificación | Cápsulas de amoxicilina, omeprazol e ibuprofeno |
| Nutracéutica | Vitaminas, minerales, aceite de pescado, probióticos | Materiales de grado alimentario, gran capacidad, cambio rápido | Cápsulas de vitamina C, aceite de pescado y probióticos |
| Complementos fitoterapéuticos | Polvos de medicina tradicional china, extractos vegetales, formulaciones compuestas | Prevención de la contaminación cruzada, extracción de polvo reforzada, limpieza sencilla | Cápsulas de raíz de isatis, ginkgo biloba y Panax notoginseng |
| Veterinaria | Antibióticos veterinarios, antihelmínticos y suplementos nutricionales | Tamaños de cápsula grandes, gran capacidad, funcionamiento de bajo coste | Cápsulas de oxitetraciclina e ivermectina |
4. Parámetros técnicos detallados
4.1 Parámetros técnicos básicos
| Parámetro | NJP-3 | NJP-6 | NJP-8 | NJP-10 | NJP-12 |
|---|---|---|---|---|---|
| Capacidad (cáps./h) | 6,000 | 18,000 | 36,000 | 60,000 | 180,000 |
| Tamaño de cápsula | 000–5 | 000–5 | 000–5 | 000–5 | 000–5 |
| Precisión de dosificación | ±3% | ±3% | ±3% | ±3% | ±3% |
| Número de estaciones | 3 | 6 | 8 | 10 | 12 |
| Potencia del motor principal (kW) | 0.75 | 1.5 | 2.2 | 3.0 | 5.5 |
| Profundidad máxima de llenado (mm) | 18 | 18 | 18 | 18 | 18 |
| Nivel de ruido dB(A) | ≤70 | ≤72 | ≤75 | ≤75 | ≤78 |
| Aire comprimido (MPa) | 0.4–0.6 | 0.4–0.6 | 0.4–0.6 | 0.4–0.6 | 0.4–0.6 |
| Vacío (MPa) | -0.04~-0.08 | -0.04~-0.08 | -0.04~-0.08 | -0.04~-0.08 | -0.04~-0.08 |
| Tasa de rendimiento | ≥99.5% | ≥99.5% | ≥99.5% | ≥99.5% | ≥99.5% |
4.2 Parámetros del tipo por compactación
| Parámetro | NJP-6T | NJP-8T | NJP-10T | NJP-12T |
|---|---|---|---|---|
| Capacidad máxima (cáps./h) | 18,000 | 36,000 | 60,000 | 180,000 |
| Número de pasadores de compactación | 5×6 | 5×8 | 5×10 | 5×12 |
| Carreras de compactación | 5 | 5 | 5 | 5 |
| Diámetro del disco dosificador (mm) | 180 | 220 | 260 | 340 |
| Precisión de dosificación | ±2% | ±2% | ±2.5% | ±3% |
| Tipo de polvo adecuado | Polvos de flujo libre | |||
| Llenado máximo por cápsula (mg) | 750 | 750 | 750 | 750 |
| Material del disco dosificador | SS 316L / nailon de grado alimentario |
4.3 Parámetros del tipo por dosificador
| Parámetro | NJP-6D | NJP-8D | NJP-10D |
|---|---|---|---|
| Capacidad máxima (cáps./h) | 15,000 | 30,000 | 50,000 |
| Número de tubos dosificadores | 6 | 8 | 10 |
| Diámetro del tubo dosificador (mm) | 3–16 | 3–16 | 3–16 |
| Precisión de dosificación | ±3% | ±3.5% | ±4% |
| Materiales adecuados | Polvos / gránulos / pellets | ||
| Llenado máximo por cápsula (mg) | 800 | 800 | 800 |
| Material del tubo dosificador | SS 316L + recubrimiento de PTFE | ||
| Ajuste de la altura del lecho de polvo | Automático / manual |
4.4 Dimensiones y peso
| Modelo | Longitud (mm) | Ancho (mm) | Altura (mm) | Peso neto (kg) | Superficie ocupada (m²) |
|---|---|---|---|---|---|
| NJP-3 | 800 | 700 | 1550 | 350 | 0.7 |
| NJP-6 | 900 | 800 | 1650 | 600 | 1.0 |
| NJP-8 | 1000 | 900 | 1700 | 900 | 1.3 |
| NJP-10 | 1200 | 1000 | 1800 | 1300 | 1.8 |
| NJP-12 | 1500 | 1200 | 1950 | 2200 | 2.6 |
4.5 Propiedades del polvo
| Propiedad del polvo | Requisito | Notas |
|---|---|---|
| Densidad aparente | 0,2–1,2 g/mL | Fuera del intervalo se requiere un diseño de dosificación especial |
| Humedad | ≤5% | Una humedad mayor puede provocar adherencia |
| Distribución granulométrica | 10–500μm | Pellets de hasta 3 mm |
| Ángulo reposo | ≤35° | Un ángulo mayor indica una fluidez deficiente |
| Temperatura del polvo | 15–30°C | Una temperatura mayor puede provocar apelmazamiento |
| Corrosividad del polvo | Ninguna / leve | La corrosividad fuerte requiere materiales especiales |
5. Selección de componentes principales
5.1 Sistema de dosificación
El sistema de dosificación es el núcleo de la máquina de llenado de cápsulas y determina directamente la precisión de llenado y la consistencia del producto. Según el principio de dosificación, se clasifica en los tipos por compactación y por dosificador. La selección debe considerar las características del material, los requisitos de capacidad, la precisión de dosificación y la frecuencia de cambio de producto.
- Sistema de dosificación por compactación: compactación del polvo en 5 carreras hasta formar tapones, adecuado para polvos de flujo libre, precisión ±2-3%
- Sistema de dosificación por dosificador: método de dosificación volumétrica, adecuado para materiales de baja fluidez o que contienen gránulos o pellets, precisión ±3-5%
- Opciones de material del disco o del tubo dosificador: acero inoxidable SS 316L, nailon de grado alimentario, recubrimiento de PTFE
- Retroalimentación de peso en línea: controladora de peso dinámica para el ajuste en tiempo real del peso de llenado y la garantía de consistencia
5.2 Mecanismo de manipulación de las cápsulas
El mecanismo de manipulación de las cápsulas se encarga de la alimentación ordenada y la separación de las cápsulas vacías, e incluye la tolva de cápsulas, los canales guía, el dispositivo de separación por vacío y los segmentos superior e inferior. El posicionamiento preciso es un requisito previo para la calidad del llenado posterior.
- Tolva de cápsulas: acero inoxidable, capacidad de 1–3 L, con mirilla para observar el nivel
- Dispositivo de separación por vacío: control preciso del vacío para una separación fiable de cuerpo y tapa
- Segmentos superior e inferior: alojamientos mecanizados con precisión que garantizan la coaxialidad; segmentos de cambio rápido
- Clasificador de cápsulas: evita la alimentación invertida o doble; tasa de cápsulas rechazadas ≤0,3%
5.3 Mecanismo de cierre
El mecanismo de cierre cierra las tapas y los cuerpos de las cápsulas mediante el movimiento coordinado de los segmentos y la acción de los pasadores de cierre. El control preciso de la fuerza de cierre es fundamental para evitar daños en las cápsulas y garantizar la calidad del enclavamiento.
- Fuerza de cierre ajustable: se ajusta según el tamaño de la cápsula y las características del material para evitar un cierre excesivo o insuficiente
- Detección del cierre: un sensor fotoeléctrico verifica el estado del enclavamiento, con rechazo automático de las cápsulas no cerradas
- Material del pasador de cierre: SS 316L, superficie pulida Ra ≤ 0,4 μm
5.4 Sistema de alimentación de polvo
El sistema de alimentación de polvo garantiza una altura constante del lecho de polvo en la cámara de dosificación, lo que resulta clave para la consistencia de la dosificación. El sistema incluye normalmente una tolva de polvo, un agitador y un dispositivo de alimentación automática.
- Tolva de polvo: SS 316L, capacidad de 5–20 L, con agitador para evitar la formación de puentes
- Alimentación automática: un sensor de nivel monitoriza el nivel de polvo y controla automáticamente la válvula de alimentación
- Agitador: control de velocidad por variador de frecuencia, se adapta a las distintas características del material y garantiza una densidad uniforme del lecho
5.5 Sistema de control
Las máquinas modernas de llenado de cápsulas están equipadas con sistemas avanzados de control por PLC para un funcionamiento preciso, repetible y cualificado. La arquitectura del sistema de control incluye:
- PLC: autómata programable industrial (Siemens S7 / Mitsubishi) para el control de secuencias y los enclavamientos de seguridad
- HMI: pantalla táctil en color de 7" o 10", visualización en tiempo real de los parámetros de funcionamiento y la información de alarmas
- Gestión de recetas: hasta 100 recetas configurables con protección por contraseña para un cambio rápido de producto
- Registro de datos: registros electrónicos de lote conformes a la norma 21 CFR Parte 11 de la FDA
- Sistema de alarmas: protección multinivel (falta de polvo, atasco de cápsulas, presión de aire, sobrecarga del motor, etc.)
- Comunicación: Ethernet/IP, Modbus TCP u OPC UA para la integración con SCADA/MES
6. Campos de aplicación típicos
6.1 Cápsulas farmacéuticas
La industria farmacéutica es el principal sector de aplicación de las máquinas de llenado de cápsulas y el que impone los requisitos más estrictos de conformidad, precisión y fiabilidad.
- Antibióticos: amoxicilina, cefalexina, azitromicina — gran capacidad, bajo riesgo de contaminación cruzada
- Fármacos digestivos: omeprazol, pantoprazol, lansoprazol — sensibles a la humedad, requieren un diseño antihumedad
- Cardiovasculares: aspirina, clopidogrel, rosuvastatina — requieren una precisión de dosificación extremadamente alta
- Analgésicos: ibuprofeno, paracetamol — gran volumen, sensibilidad al coste
6.2 Nutracéuticos
La industria nutracéutica se caracteriza por una gran variedad de productos, cambios frecuentes y elevados requisitos de capacidad.
- Cápsulas complejas de vitaminas y minerales — llenado mezclado de varios componentes, requiere evitar la segregación
- Cápsulas de aceite de pescado / Omega-3 — llenado líquido o llenado de polvo encapsulado
- Cápsulas de probióticos — sensibles a la temperatura y la humedad, requieren un sellado rápido
6.3 Complementos fitoterapéuticos
El llenado de cápsulas con extractos de plantas y hierbas tiene requisitos especiales en materia de prevención de la contaminación cruzada y extracción de polvo.
- Cápsulas de polvo de medicina tradicional china — los polvos suelen tener una fluidez deficiente, se requiere una extracción de polvo reforzada
- Cápsulas de extractos vegetales — muy higroscópicos, requieren protección contra la humedad
6.4 Medicina veterinaria
El llenado de cápsulas veterinarias suele emplear tamaños de cápsula grandes, con elevados requisitos de capacidad y funcionamiento de bajo coste.
- Cápsulas de antibióticos veterinarios — tamaños grandes (tamaño 0-000), prioridad a la alta capacidad
- Antihelmínticos veterinarios — a menudo contienen gránulos o pellets, adecuados para el llenado por dosificador
7. Normas de diseño y certificaciones
7.1 Cumplimiento GMP
Todos los componentes en contacto con el producto se diseñan y fabrican de conformidad con las directrices GMP vigentes. El diseño del equipo facilita la limpieza, elimina los ramales muertos (conformidad >1,5D) y proporciona una trazabilidad completa de los materiales y los procesos de fabricación. El acabado superficial de las piezas en contacto con el producto es Ra ≤ 0,4 μm.
7.2 Cumplimiento FDA
El sistema de control cumple los requisitos de la norma 21 CFR Parte 11 de la FDA sobre registros electrónicos y firmas electrónicas, e incluye: pista de auditoría, autenticación de usuarios con control de acceso por roles, registros electrónicos de lote, verificación de la integridad de los datos y exportación conforme de los datos.
7.3 ISO9001
Las instalaciones de fabricación cuentan con la certificación ISO 9001:2015, lo que garantiza una gestión de calidad coherente en el diseño, la compra, la producción, los ensayos y el servicio posventa.
7.4 Marcado CE
El equipo cumple los requisitos esenciales de salud y seguridad de la Directiva de Máquinas de la UE (2006/42/CE) y de la Directiva de Baja Tensión (2014/35/UE). Todos los modelos destinados al mercado europeo llevan el marcado CE.
7.5 Resumen de certificaciones
| Norma / Certificación | Alcance | Nivel de cumplimiento | Certificado / Informe |
|---|---|---|---|
| GMP (cGMP) | Diseño, fabricación, documentación | Cumplimiento total | Certificado de cumplimiento GMP |
| FDA21CFR Parte11 | Registros electrónicos, pista de auditoría, control de acceso | Cumplimiento total | Paquete de documentación de validación |
| ISO9001:2015 | Sistema de gestión de calidad | Certificado | Certificado ISO9001 |
| Marcado CE | Directivas de máquinas y de baja tensión | Conforme | Declaración de conformidad |
| Farmacopea china (ChP) | Aplicabilidad del equipo, compatibilidad de los materiales | Conforme | Informes de ensayo de materiales |
8. Opciones personalizables
La gama de máquinas de llenado de cápsulas ofrece una amplia personalización para cumplir requisitos específicos de proceso, entornos normativos y limitaciones de las instalaciones. La siguiente tabla resume las opciones disponibles:
| N.º | Elemento de personalización | Opciones disponibles | Configuración predeterminada | Impacto en el plazo de entrega |
|---|---|---|---|---|
| 1 | Método de dosificación | Por compactación / por dosificador / modo dual | Por compactación | +2–3 semanas para el modo dual |
| 2 | Tamaño de cápsula | Tamaño único / juego multitamaño (000–5 seleccionable) | Tamaño 0 (predeterminado) | +1–2 semanas para el juego multitamaño |
| 3 | Control | PLC+HMI estándar / Siemens S7 / integración SCADA completa | PLC estándar + HMI de7" | +3–4semanas para SCADA |
| 4 | Pesaje de control en línea | Ninguno / controladora de peso estática / controladora de peso dinámica con control por retroalimentación | Ninguno | +2–3 semanas para la dinámica |
| 5 | Capacidad CIP | Limpieza manual / con capacidad CIP | Limpieza manual | +2–3 semanas para la CIP |
| 6 | Extracción de polvo | Estándar / vacío industrial integrado / aislador integrado | Estándar | +4–6 semanas para el aislador |
| 7 | Clasificación antiexplosión | Estándar / ATEX Zona 1 / ATEX Zona 2 | Estándar | +3–4semanas para la versión antiexplosión |
| 8 | Certificación de materiales | Certificado de fábrica estándar / EN102043.1/3.2/ Carta de conformidad de materiales FDA | Certificado de fábrica estándar (3.1) | +1semana para3.2 |
| 9 | Resguardos de seguridad | Puertas de seguridad estándar / cortinas fotoeléctricas / cerramiento completo | Puertas de seguridad estándar | +2 semanas para el cerramiento completo |
| 10 | Paquete de documentación | Estándar (manual + planos) / Documentación GMP / Validación completa (IQ/OQ/PQ) | Estándar | +4–8semanas para la validación completa |
9. Términos de garantía
9.1 Garantía estándar
El fabricante ofrece una garantía estándar que cubre los defectos de material y de mano de obra en condiciones de uso normal y con un mantenimiento adecuado. Los periodos de garantía son los siguientes:
| Categoría | Duración | Alcance de la cobertura | Condiciones |
|---|---|---|---|
| Garantía del equipo principal | 12meses | Todos los componentes, incluidos la transmisión, la dosificación, el sistema de control y el bastidor | 12 meses desde la puesta en marcha o 14 meses desde el envío, lo que ocurra primero |
| Garantía ampliada (opcional) | 24meses | Igual que la garantía estándar, con una duración ampliada | Debe adquirirse en el momento de realizar el pedido; se aplica un coste adicional |
| Garantía de las piezas consumibles | 6meses | Juntas, pasadores de compactación, segmentos, juntas tóricas y otras piezas consumibles | Desde la fecha de envío; se excluye el desgaste normal |
9.2 Exclusiones de garantía
- Daños causados por un uso indebido, negligencia, instalación incorrecta o funcionamiento fuera de los parámetros especificados
- Desgaste normal de los componentes consumibles (juntas, pasadores, segmentos)
- Daños causados por el procesamiento de productos no compatibles con los materiales del equipo
- Modificaciones o reparaciones no autorizadas, o uso de repuestos no originales
- Daños causados por un mantenimiento inadecuado o por no respetar los programas de mantenimiento prescritos
- Daños consecuentes o incidentales, incluidas las pérdidas de producción y los daños al producto
9.3 Servicio de garantía
- Soporte técnico remoto disponible dentro de las4horas siguientes a la notificación, en horario laboral
- Respuesta del servicio in situ en 48 horas (nacional) y 5 días laborables (internacional)
- Sustitución gratuita de las piezas defectuosas durante el periodo de garantía (los gastos de envío están incluidos en el ámbito nacional)
- Actualizaciones de software proporcionadas gratuitamente durante el periodo de garantía
10. Embalaje y entrega
10.1 Embalaje
Todas las máquinas de llenado de cápsulas se embalan de conformidad con las normas internacionales de transporte. Las especificaciones de embalaje son las siguientes:
- Cajón de madera de grado de exportación (conforme a la norma ISPM15tratado térmicamente y marcado)
- Equipo fijado con flejes de alta resistencia y amortiguación de espuma
- Barrera antihumedad: envuelta en film VCI para la protección contra la corrosión durante el transporte y el almacenamiento
- Bolsas desecantes colocadas en el interior del cajón para el control de la humedad
- Todas las aberturas selladas con tapones protectores para evitar la contaminación
- Puntos de izado claramente marcados para la manipulación con grúa o carretilla elevadora
- Bolsa de documentación fijada al exterior, que contiene la lista de empaque, el certificado de origen y los informes de inspección
10.2 Envío y entrega
| Artículo | Detalles |
|---|---|
| Plazo de entrega estándar | 8–12semanas desde la confirmación del pedido (configuración estándar) |
| Plazo de entrega para configuración personalizada | 12–20semanas según el alcance de la personalización |
| Incoterms | FOB Shanghái / CIF / DAP (según acuerdo) |
| Método de envío | Transporte marítimo (estándar), transporte aéreo (urgente, con coste adicional) |
| Marcas de envío | Según la especificación del cliente; por defecto incluye el modelo, el número de pedido y el destino |
| Seguro | Seguro de carga marítima contra todo riesgo incluido en los términos CIF; opcional para FOB |
| Soporte de instalación | Servicio opcional de instalación y puesta en marcha in situ (presupuesto aparte) |
10.3 Requisitos de almacenamiento
- Almacenar en un lugar seco y cubierto, con una temperatura ambiente de5–40°C y una humedad relativa <75%%
- No apilar los cajones; conservar el embalaje original hasta la instalación
- Inspeccionar la integridad de la envoltura VCI cada3meses en caso de almacenamiento prolongado (>6meses)
- Girar manualmente el eje principal cada 2 meses durante el almacenamiento prolongado para evitar la deformación de las juntas
11. Información requerida para la consulta
Para poder ofrecer un presupuesto preciso y completo, facilite la siguiente información al enviar su consulta. La información incompleta puede provocar retrasos o dar lugar a suposiciones que no se ajusten a sus requisitos.
| N.º | Información requerida | Descripción / Ejemplo |
|---|---|---|
| 1 | Tipo y características del material | Polvo / gránulos / pellets; densidad aparente, contenido de humedad, distribución granulométrica, ángulo de reposo |
| 2 | Tamaño de cápsula | Tamaño 000/00/0/1/2/3/4/5; gelatina / HPMC / pululano |
| 3 | Capacidad de producción objetivo | Cáps./h o producción por lote (por ejemplo, 30.000 cáps./h) |
| 4 | Peso de llenado | Peso de llenado objetivo por cápsula y tolerancia admisible (por ejemplo, 250 mg ±3%) |
| 5 | Requisitos reglamentarios y de certificación | GMP, FDA, CE, Farmacopea china, etc. |
| 6 | Condiciones ambientales especiales | Antiexplosivo, clase de sala limpia, requisitos de control de temperatura y humedad |
| 7 | Requisitos de integración de la automatización | Interfaz con los equipos aguas arriba y aguas abajo, integración con SCADA/MES, registros electrónicos de lote |
| 8 | Condiciones de entrega e instalación | Lugar de entrega, limitaciones de espacio para la instalación, suministro disponible de energía y aire comprimido |