Таблеточный пресс
Твердые препараты
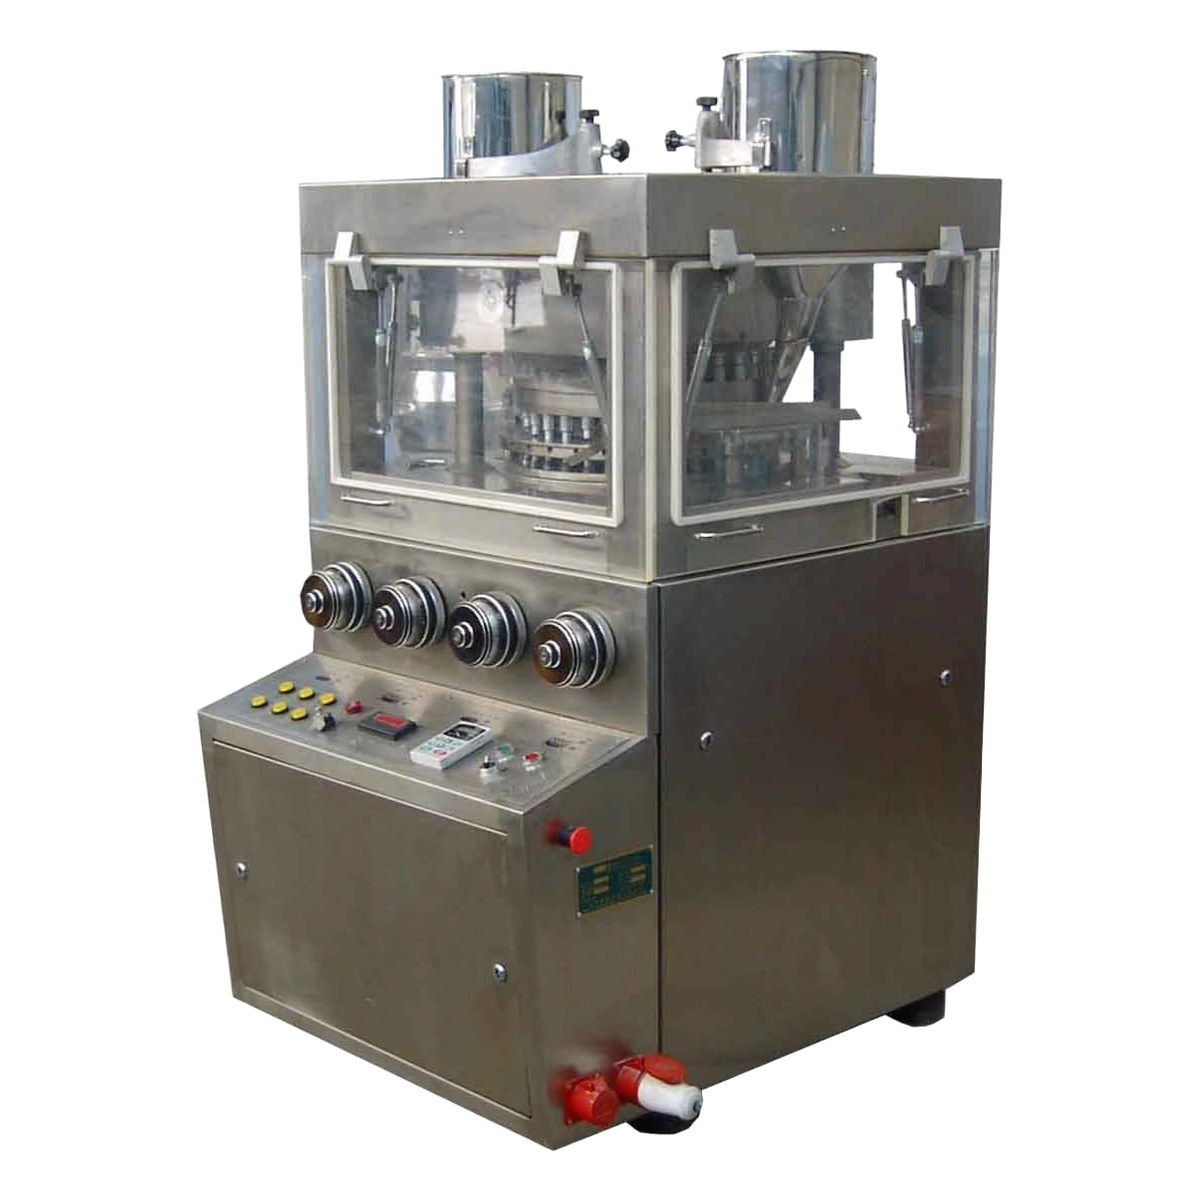
Техническая спецификация таблеточного пресса
Ротационный таблеточный пресс — Документ спецификации оборудования
1. Обзор продукции
Ротационный таблеточный пресс — основное оборудование, используемое в фармацевтической, нутрицевтической и химической промышленности для прессования порошковых или гранулированных материалов в таблетки. Через систему пуансонов и матриц, установленных на роторе, машина прикладывает высокое давление к материалу на стадиях предварительного и основного прессования для формирования таблеток заданной твёрдости, толщины и веса.
Таблеточные прессы подразделяются на прессы одинарного прессования, прессы двойного прессования и многослойные прессы. Прессы одинарного прессования подходят для стандартного производства таблеток; прессы двойного прессования сжимают с двух сторон одновременно для увеличения производительности; многослойные прессы позволяют прессовать двух- и трёхслойные комбинированные таблетки для особых лекарственных форм, таких как комбинации пролонгированного и быстрого высвобождения.
Данное оборудование широко используется для производства фармацевтических таблеток, нутрицевтических таблеток, кондитерских изделий и промышленных прессованных продуктов, соответствуя международным нормативным требованиям, таким как GMP и FDA 21 CFR Part 11.
2. Принцип работы
Рабочий процесс ротационного таблеточного пресса состоит из четырёх стадий:
1. Заполнение порошком: При вращении ротора нижний пуансон опускается в положение заполнения, и дозатор принудительно заполняет порошковый или гранулированный материал в матрицу. Глубина заполнения точно контролируется механизмом регулировки нижнего пуансона для определения веса таблетки.
2. Предварительное прессование: Ротор продолжает вращение; нижний пуансон поднимается по направляющей предварительного прессования, а верхний пуансон опускается в матрицу, осуществляя начальное сжатие материала для удаления воздуха и формирования предварительного компактата, снижая риск расслоения и сколов при основном прессовании.
3. Основное прессование: Верхний и нижний пуансоны далее сходятся по направляющей основного прессования, прикладывая конечное усилие сжатия (до 100 кН) для достижения целевой твёрдости и плотности. Усилие прессования контролируется в реальном времени через датчики давления для обеспечения стабильного качества таблеток.
4. Выталкивание: При вращении ротора к станции выталкивания нижний пуансон поднимается по направляющей выталкивания, выдавливая готовую таблетку из матрицы. Таблетка через разгрузочный жёлоб поступает в устройство сбора. Весь цикл непрерывно осуществляется за счёт вращения ротора, обеспечивая эффективное непрерывное производство.
3. Классификация систем
3.1 Классификация по количеству станций
| Станции | Типовая модель | Применение |
|---|---|---|
| 8 | ZP-8 | Лабораторный / Пилотный |
| 16 | ZP-16 | Пилотное производство |
| 25 | ZP-25 | Малое и среднее производство |
| 33 | ZP-33 | Среднее производство |
| 41 | ZPS-41 | Крупносерийное производство |
| 51 | ZPS-51 | Крупносерийное производство |
| 55 | ZPS-55 | Крупносерийное высокоскоростное |
| 75 | ZP-75 | Сверхкрупное высокоскоростное |
3.2 Классификация по типу прессования
| Тип | Описание | Диапазон производительности |
|---|---|---|
| Одинарное прессование | Одна таблетка на станцию за оборот | 3 000–200 000 табл/ч |
| Двойное прессование | Две таблетки на станцию за оборот, удвоенная производительность | 50 000–400 000 табл/ч |
| Многослойное | Двух- и трёхслойное комбинированное прессование | 20 000–150 000 табл/ч |
3.3 Классификация по области применения
| Область применения | Типовая продукция | Особые требования |
|---|---|---|
| Фармацевтика | Таблетки, леденцы, сублингвальные таблетки | Соответствие GMP/FDA |
| Пищевая / Нутрицевтика | Витаминные таблетки, кальциевые таблетки | Пищевые материалы |
| Промышленность | Каталитические таблетки, таблетки пестицидов | Коррозионностойкие / Высокопрочные |
4. Подробные технические параметры
4.1 Основные параметры
| Параметр | Спецификация |
|---|---|
| Производительность | 3 000 – 400 000 табл/ч |
| Максимальное усилие прессования | 100 кН |
| Максимальный диаметр таблетки | 25 мм |
| Минимальный диаметр таблетки | 3 мм |
| Максимальная глубина заполнения | 45 мм |
| Максимальная толщина таблетки | 20 мм |
| Скорость ротора | 10 – 60 об/мин |
| Мощность двигателя | 5,5 – 15 кВт |
4.2 Параметры серии ZP
| Модель | Станции | Произв. (табл/ч) | Макс. усилие (кН) | Диам. табл. (мм) |
|---|---|---|---|---|
| ZP-8 | 8 | 3 000–8 000 | 40 | 3–16 |
| ZP-16 | 16 | 8 000–25 000 | 60 | 3–20 |
| ZP-25 | 25 | 15 000–50 000 | 80 | 3–22 |
| ZP-33 | 33 | 30 000–100 000 | 80 | 3–25 |
| ZPS-41 | 41 | 50 000–160 000 | 100 | 3–25 |
| ZPS-51 | 51 | 80 000–250 000 | 100 | 3–22 |
| ZPS-55 | 55 | 100 000–300 000 | 100 | 3–20 |
| ZP-75 | 75 | 150 000–400 000 | 100 | 3–16 |
4.3 Параметры высокоскоростного ротационного пресса
| Параметр | ZPS-41 | ZPS-55 | ZP-75 |
|---|---|---|---|
| Станции | 41 | 55 | 75 |
| Макс. производительность (табл/ч) | 160 000 | 300 000 | 400 000 |
| Макс. усилие (кН) | 100 | 100 | 100 |
| Макс. диаметр таблетки (мм) | 25 | 20 | 16 |
| Скорость ротора (об/мин) | 10–45 | 10–55 | 10–60 |
| Главный двигатель (кВт) | 11 | 15 | 15 |
| Масса станка (кг) | 3 200 | 4 500 | 5 800 |
4.4 Габаритные размеры
| Модель | Длина (мм) | Ширина (мм) | Высота (мм) | Масса (кг) |
|---|---|---|---|---|
| ZP-8 | 800 | 600 | 1 400 | 600 |
| ZP-16 | 1 000 | 800 | 1 600 | 1 200 |
| ZP-25 | 1 100 | 900 | 1 700 | 1 800 |
| ZP-33 | 1 200 | 1 000 | 1 750 | 2 500 |
| ZPS-41 | 1 300 | 1 100 | 1 850 | 3 200 |
| ZPS-51 | 1 400 | 1 200 | 1 900 | 4 500 |
| ZPS-55 | 1 500 | 1 200 | 2 000 | 4 500 |
| ZP-75 | 1 600 | 1 300 | 2 100 | 5 800 |
4.5 Свойства порошковых материалов
| Параметр | Диапазон применения |
|---|---|
| Тип материала | Порошок, гранулы, пеллеты |
| Насыпная плотность | 0,3 – 1,2 г/см³ |
| Влажность | ≤ 5% |
| Диапазон размера частиц | 50 – 500 мкм |
| Сыпучесть | Угол естественного откоса ≤ 40° |
| Прессуемость | Требуется оценка прессуемости |
5. Выбор основных компонентов
5.1 Ротор и инструментальная система
Ротор кован из высококачественной легированной стали и прецизионно обработан до твёрдости HRC 58–62. Пуансоны и матрицы (верхний пуансон, нижний пуансон, матрица) изготавливаются по стандартам IPS и доступны из вольфрамовой стали, легированной стали или с титановым покрытием. Инструмент совместим со стандартами EU-D1, EU-D2, TSM и другими международными стандартами.
5.2 Дозатор принудительного питания
Дозатор с частотно-регулируемым приводом обеспечивает равномерное заполнение порошком. Лопатки дозатора съёмные для удобства очистки и замены. Детали, контактирующие с продуктом, изготовлены из нержавеющей стали SUS316L, что соответствует фармацевтическим гигиеническим требованиям.
5.3 Система предварительного и основного прессования
Независимая конструкция направляющих для предварительного и основного прессования с раздельной регулировкой давления. Система основного прессования оснащена датчиками давления для мониторинга в реальном времени в сочетании с автоматическим отбраковыванием для поддержания отклонения веса таблетки в пределах ±3%.
5.4 Система выталкивания
Направляющая выталкивания имеет плавную криволинейную конструкцию для мягкого выталкивания таблетки без повреждений. Разгрузочный жёлоб оснащён патрубком пылеудаления для минимизации пылеобразования. Доступна опциональная система контроля веса таблеток в потоке (in-line).
5.5 Система управления
Система управления на базе ПЛК + сенсорной панели поддерживает настройку параметров, мониторинг в реальном времени, аварийную сигнализацию и регистрацию данных. Доступна интеграция SCADA для подключения к MES-системе, соответствуя требованиям FDA 21 CFR Part 11 к электронным записям.
6. Типичные области применения
6.1 Фармацевтические таблетки
Подходит для прессования различных пероральных твёрдых лекарственных форм, включая простые таблетки, таблетки с плёночным покрытием, драже, леденцы и сублингвальные таблетки. Совместим с процессами прямого прессования, влажной и сухой грануляции.
6.2 Нутрицевтические таблетки
Подходит для витаминных таблеток, минеральных таблеток, таблеток с растительными экстрактами и таблеток биологически активных добавок. Оборудование адаптируется к различным характеристикам материалов для обеспечения однородности содержания.
6.3 Кондитерские изделия
Подходит для мятных таблеток, леденцов, жевательных таблеток и других кондитерских изделий. Доступны пищевые контактные детали для соответствия стандартам безопасности пищевых продуктов.
6.4 Промышленные прессованные изделия
Подходит для производства каталитических таблеток, таблеток пестицидов, таблеток удобрений, дезинфицирующих таблеток и других промышленных изделий. В зависимости от коррозионной активности материала могут поставляться коррозионностойкий инструмент и контактные детали.
7. Стандарты проектирования и сертификация
Данное оборудование спроектировано, изготовлено и проверено в соответствии со следующими стандартами и правилами:
| Стандарт / Сертификация | Описание |
|---|---|
| GMP | Надлежащая производственная практика; конструкция оборудования соответствует требованиям GMP, легко очищается, без мёртвых зон |
| FDA 21 CFR Part 11 | Электронные записи и электронные подписи; система управления соответствует требованиям целостности данных |
| ISO 9001 | Сертификация системы менеджмента качества; обеспечение контроля качества на всех этапах проектирования, производства и обслуживания |
| CE | Сертификация безопасности ЕС; оборудование соответствует Директиве ЕС по машинам и Директиве по электробезопасности |
| Китайская фармакопея | Характеристики оборудования соответствуют требованиям Китайской фармакопеи |
8. Дополнительные настраиваемые конфигурации
Доступны следующие настраиваемые конфигурации в зависимости от технологических требований заказчика:
| № | Конфигурация | Описание |
|---|---|---|
| 1 | Дозатор принудительного питания | С частотно-регулируемым приводом, для материалов с плохой сыпучестью |
| 2 | Гидравлическое предварительное прессование | Для таблеток большого диаметра / высокой твёрдости |
| 3 | Автоматическая смазка | Дозированная смазка по таймеру, увеличенный ресурс |
| 4 | Система пылеудаления | Встроенная / внешняя, снижение загрязнения |
| 5 | Встроенный контроль веса | Обратная связь по весу в реальном времени, автоотбраковка |
| 6 | Интерфейс металлодетектора | Подготовленный интерфейс для установки металлодетектора |
| 7 | Изолятор / перчаточный бокс | Защита от токсичных материалов OEB 4–5 |
| 8 | Система CIP | Автоматическая очистка, снижение перекрёстного загрязнения |
| 9 | Многослойный модуль | Двух- и трёхслойное комбинированное прессование |
| 10 | Система целостности данных | Аудиторский след, электронная подпись, управление доступом |
9. Гарантийные условия
9.1 Стандартная гарантия
На станок в целом предоставляется гарантия 12 месяцев с даты приёмки. В течение гарантийного срока неисправности, вызванные собственными проблемами качества оборудования, ремонтируются или заменяются бесплатно поставщиком.
9.2 Гарантия на ключевые компоненты
Ротор и главные подшипники: 24 месяца. Электрическая система управления: 12 месяцев. Изнашиваемые детали (инструмент, уплотнения, ремни и т.д.): 6 месяцев.
9.3 Послегарантийное обслуживание
После истечения гарантийного срока поставщик предоставляет пожизненное платное техническое обслуживание и поставку запасных частей со сроком реагирования не более 48 часов.
10. Упаковка и поставка
10.1 Упаковка
Оборудование упаковывается в деревянные ящики с влагозащитной плёнкой и амортизирующими материалами. Прецизионные компоненты, такие как инструмент, индивидуально упаковываются в антикоррозийные пакеты. Упаковка соответствует стандартам морской экспортной транспортировки.
10.2 Сроки поставки
Стандартные модели: 45–60 рабочих дней. Модели под заказ: 60–90 рабочих дней. Фактическое время поставки определяется условиями контракта.
10.3 Комплект поставки
Основной станок ×1, дозатор ×1 комплект, инструмент ×1 комплект (по контракту), ящик инструментов ×1 комплект, руководство по эксплуатации ×2, сертификат соответствия ×1, отчёт об испытаниях ×1.
10.4 Монтаж и пусконаладка
Поставщик предоставляет услуги по монтажу и пусконаладке на объекте, включая установку, выравнивание, холостой ход, рабочий ход и обучение операторов, всего 5–7 рабочих дней.
11. Информация, необходимая для запроса
коммерческого предложения
Для предоставления точного коммерческого предложения, пожалуйста, предоставьте следующую информацию:
| № | Информация | Описание |
|---|---|---|
| 1 | Форма и размер таблетки | Круглая / фигурная, диаметр / Д×Ш×Т |
| 2 | Целевая производительность | Табл/час или размер партии |
| 3 | Свойства материала | Насыпная плотность, влажность, сыпучесть, прессуемость |
| 4 | Тип прессования | Однослойные / двухслойные / трёхслойные |
| 5 | Требования к твёрдости | Целевой диапазон твёрдости (Н) |
| 6 | Применимые стандарты | Требования соответствия GMP / FDA / CE |
| 7 | Индивидуальные требования | Специальные конфигурации или функциональные требования |
| 8 | Электропитание | Напряжение / частота / число фаз |