Homogeneizador
Preparación de Líquidos
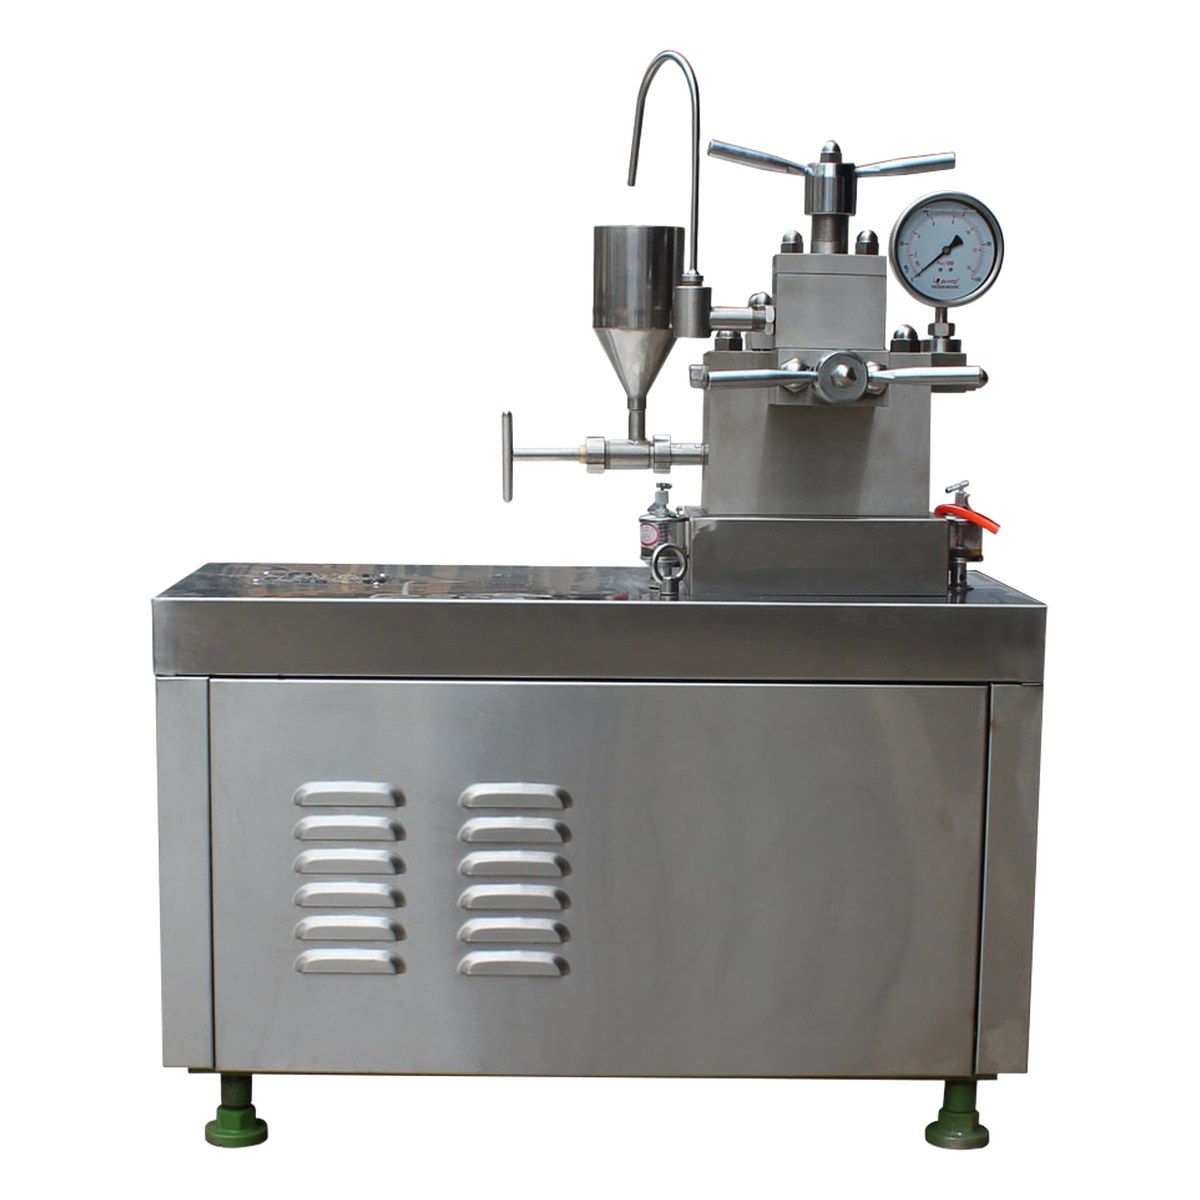
Homogeneizador
1. Descripción del producto
1.1 Descripción general
Un homogeneizador es un equipo crítico de procesamiento farmacéutico e industrial diseñado para reducir el tamaño de partícula y el diámetro de las gotas de las sustancias presentes en un medio líquido mediante la aplicación de alta presión o fuerza mecánica. El objetivo principal es crear una distribución uniforme y estable de partículas o gotas en todo el producto, garantizando una calidad constante, una mayor biodisponibilidad y una vida útil prolongada.
En la fabricación farmacéutica, los homogeneizadores desempeñan un papel indispensable en la producción de emulsiones, suspensiones, liposomas y nanosuspensiones. Al forzar el producto a través de una rendija estrecha diseñada con precisión bajo una presión extrema, el homogeneizador somete el material a intensas fuerzas de cizallamiento, fuerzas de impacto y efectos de cavitación, que en conjunto descomponen las partículas hasta el rango submicrónico o nanométrico.
1.2 Características principales
- Reducción de tamaño de partícula de alta eficiencia hasta la escala nanométrica
- Calidad de producto uniforme y reproducible lote tras lote
- Presión de homogeneización ajustable para un procesamiento flexible
- Diseño sanitario conforme a los requisitos de GMP y de la FDA
- Capacidad de CIP (limpieza in situ) y SIP (esterilización in situ)
- Bajo volumen de retención de producto que minimiza el desperdicio
- Diseño modular que facilita el mantenimiento y la sustitución de la válvula
- Control por PLC con pantalla táctil y monitoreo de presión en tiempo real
- Adecuado para operaciones de laboratorio, planta piloto y escala de producción
- Disponible en múltiples configuraciones para satisfacer diversas necesidades de aplicación
1.3 Alcance del documento
Este documento de especificación técnica cubre el diseño, los parámetros de rendimiento, la selección de componentes, los campos de aplicación, las normas de cumplimiento, las opciones de personalización, los términos de garantía, el embalaje y los requisitos de consulta de la línea de productos de homogeneizadores. Sirve como referencia completa para compras, evaluación de ingeniería y comunicación técnica.
2. Principio de funcionamiento
2.1 Homogeneización a alta presión
La homogeneización a alta presión es el método más ampliamente adoptado en las industrias farmacéutica y alimentaria. El proceso consiste en forzar el producto líquido a través de un conjunto de válvula de homogeneización especialmente diseñado, a presiónes que oscilan entre 10 MPa y más de 200 MPa. Al entrar el producto en la rendija estrecha (normalmente de 0,01 a 0,2 mm) situada entre el asiento y la cabeza de la válvula, queda sometido a tres fuerzas disruptivas simultáneas:
- Fuerza de cizallamiento: el gradiente de velocidad extremadamente alto a través de la rendija estrecha genera intensas tensiones de cizallamiento que desgarran las gotas y las partículas. La velocidad del líquido puede alcanzar de 100 a 400 m/s dentro de la rendija.
- Fuerza de impacto: al salir de la rendija, el chorro de alta velocidad golpea el anillo de impacto o la pared de la válvula a gran velocidad, produciendo un potente impacto mecánico que fragmenta aún más las partículas.
- Cavitación: la caída repentina de presión cuando el producto entra en la rendija provoca que los gases disueltos y los componentes volátiles se vaporicen, formando microburbujas. Estas burbujas colapsan violentamente cuando la presión se recupera aguas abajo, generando ondas de choque y temperaturas extremas localizadas que contribuyen a la ruptura de las partículas.
2.2 Homogeneización ultrasónica
La homogeneización ultrasónica utiliza ondas sonoras de alta frecuencia (normalmente de 20 a 100 kHz) transmitidas a través de una sonda o un baño para crear ciclos alternos de alta y baja presión en el líquido. Durante la fase de baja presión se forman burbujas microscópicas de cavitación; durante la fase de alta presión, estas burbujas colapsan violentamente, produciendo un intenso cizallamiento local y ondas de choque. Este método es especialmente eficaz para el procesamiento de pequeños volúmenes a escala de laboratorio y resulta muy adecuado para la ruptura celular, la preparación de nanoemulsiones y la dispersión de aglomerados.
2.3 Homogeneización mecánica
La homogeneización mecánica emplea elementos rotativos como palas, rotores o agitadores dentro de una carcasa de estátor para generar cizallamiento y turbulencia. El diseño rotor-estátor crea un gradiente de alta velocidad entre los componentes giratorios y los fijos, aspirando el material y sometiéndolo a un intenso cizallamiento hidráulico. Este método se utiliza habitualmente para productos de viscosidad baja a media y para aplicaciones en las que no se requiere una reducción extrema del tamaño de partícula submicrónico, como el procesamiento de productos lácteos y la homogeneización de bebidas.
2.4 Flujo del proceso
El flujo típico del proceso de homogeneización consta de las siguientes etapas: (1) alimentación del producto desde el tanque de premezcla mediante una bomba de baja presión; (2) presurización mediante la bomba de émbolos de alta presión hasta la presión de homogeneización establecida; (3) paso por la válvula de homogeneización de primera etapa, donde se produce la reducción primaria de tamaño; (4) válvula de segunda etapa opcional para el ajuste fino y la estabilización; (5) recuperación de la presión y descarga del producto; (6) enfriamiento mediante intercambiador de calor si se requiere control de temperatura; (7) recogida en el recipiente receptor o continuación hacia las etapas posteriores del proceso.
3. Clasificación del sistema
3.1 Clasificación por principio de funcionamiento
| Tipo | Principio | Rango de presión típico | Tamaño de partícula alcanzable | Aplicaciones principales |
|---|---|---|---|---|
| Homogeneizador de alta presión | Flujo forzado a través de una rendija estrecha a alta presión; cizallamiento, impacto y cavitación | 10–200+ MPa | 50–500 nm | Emulsiones farmacéuticas, liposomas, nanosuspensiones |
| Homogeneizador ultrasónico | Cavitación inducida por ondas sonoras de alta frecuencia | 0,1–50 MPa (equivalente) | 100 nm–5 μm | Nanoemulsiones a escala de laboratorio, ruptura celular, dispersión |
| Homogeneizador mecánico (rotor-estátor) | Cizallamiento hidráulico entre elementos giratorios y fijos | 0,01–2 MPa (equivalente) | 1–50μm | Productos lácteos, bebidas, mezclado en general |
3.2 Clasificación por presión de operación
| Categoría | Rango de presión | Modelos típicos | Características principales | Aplicaciones comunes |
|---|---|---|---|---|
| Baja presión | ≤ 30 MPa | GJ-5, GJ-10 | Procesamiento suave, menor consumo de energía, adecuado para productos termosensibles | Homogeneización de lácteos, procesamiento de bebidas, emulsiones simples |
| Presión media | 30–100MPa | GJ-25, GJ-50 | Rendimiento equilibrado, rango versátil, buena reducción del tamaño de partícula | Emulsiones farmacéuticas, homogeneización de suspensiones, formulaciones cosméticas |
| Alta presión | ≥ 100 MPa | GJ-100, GJ-200 | Reducción máxima de tamaño, rango nanométrico alcanzable, alto consumo de energía | Liposomas, nanosuspensiones, emulsiones inyectables, ruptura celular |
3.3 Clasificación por campo de aplicación
| Campo de aplicación | Subcategorías | Requisitos especiales | Productos representativos |
|---|---|---|---|
| Farmacéutica | Emulsiones inyectables, liposomas, nanosuspensiones, pomadas | Cumplimiento de GMP, diseño estéril, soporte de validación, FDA 21 CFR Parte 11 | Emulsión de propofol, doxorrubicina liposomal, API en nanosuspensión |
| Alimentos y bebidas | Productos lácteos, zumos, salsas, bebidas vegetales | Normas sanitarias 3-A, materiales de grado alimentario, capacidad de CIP | Homogeneización de leche, estabilización de zumos, procesamiento de leche de soja |
| Química e industrial | Pinturas, recubrimientos, lubricantes, agroquímicos | Resistencia a la corrosión, opciones antiexplosión, alto rendimiento | Dispersión de pinturas, emulsiones de plaguicidas, formulación de lubricantes |
| Biotecnología | Ruptura celular, extracción de proteínas, adyuvantes de vacunas | Procesamiento en frío, diseño estéril, limpieza validada | Ruptura de E. coli, lisis de levaduras, emulsión de vacunas |
4. Parámetros técnicos detallados
4.1 Parámetros técnicos básicos
| Parámetro | GJ-5 | GJ-10 | GJ-25 | GJ-50 | GJ-100 | GJ-200 |
|---|---|---|---|---|---|---|
| Capacidad (L/h) | 5 | 10 | 25 | 50 | 100 | 200 |
| Presión máx. (MPa) | 0–200 | 0–200 | 0–150 | 0–150 | 0–100 | 0–100 |
| Potencia del motor (kW) | 1.5 | 2.2 | 4 | 7.5 | 15 | 75 |
| Diámetro del émbolo (mm) | 6 | 8 | 12 | 16 | 22 | 36 |
| Carreras del émbolo (rpm) | 180 | 160 | 140 | 120 | 100 | 80 |
| Número de émbolos | 3 | 3 | 3 | 3 | 3 | 3 |
| Boca de entrada (mm) | DN10 | DN10 | DN15 | DN15 | DN20 | DN25 |
| Boca de salida (mm) | DN6 | DN8 | DN10 | DN15 | DN20 | DN25 |
| Volumen mín. de alimentación (mL) | 15 | 30 | 80 | 150 | 300 | 600 |
| Rango de temperatura (°C) | 5–80 | 5–80 | 5–80 | 5–80 | 5–80 | 5–80 |
4.2 Parámetros del tipo de alta presión
| Parámetro | GJ-5H | GJ-10H | GJ-25H | GJ-50H |
|---|---|---|---|---|
| Presión máx. de operación (MPa) | 200 | 200 | 180 | 150 |
| Rango de presión de trabajo (MPa) | 20–200 | 20–200 | 20–180 | 20–150 |
| Estabilidad de presión (MPa) | ±1.0℃ | ±1.0℃ | ±1.5℃ | ±2.0℃ |
| Etapas de la válvula de homogeneización | 1 o 2 | 1 o 2 | 1 o 2 | 1 o 2 |
| Material de la válvula | Carburo de tungsteno / Cerámica | Carburo de tungsteno / Cerámica | Carburo de tungsteno / Cerámica | Carburo de tungsteno / Cerámica |
| Rango de tamaño de partícula (nm) | 50–500 | 50–500 | 80–800 | 100–1000 |
| Temperatura máx. de entrada (°C) | 80 | 80 | 80 | 80 |
| Tipo de sello de la bomba | Empaquetadura prensada / Mecánico | Empaquetadura prensada / Mecánico | Empaquetadura prensada / Mecánico | Empaquetadura prensada / Mecánico |
| Método de enfriamiento | Enfriamiento por camisa | Enfriamiento por camisa | Enfriamiento por camisa | Enfriamiento por camisa |
| Modo control | PLC + pantalla táctil | PLC + pantalla táctil | PLC + pantalla táctil | PLC + pantalla táctil |
4.3 Parámetros del tipo de presión media
| Parámetro | GJ-100M | GJ-200M | GJ-500M | GJ-1000M |
|---|---|---|---|---|
| Presión máx. de operación (MPa) | 100 | 80 | 60 | 40 |
| Rango de presión de trabajo (MPa) | 5–100 | 5–80 | 5–60 | 5–40 |
| Rango de capacidad (L/h) | 60–120 | 120–250 | 300–600 | 600–1200 |
| Potencia del motor (kW) | 15 | 22 | 37 | 55 |
| Etapas de la válvula de homogeneización | 2 | 2 | 2 | 2 |
| Material de la válvula | Acero inoxidable 316L / Carburo de tungsteno | SS 316L / WC | SS 316L / WC | SS 316L / WC |
| Rango de tamaño de partícula (μm) | 0.2–5 | 0.3–8 | 0.5–10 | 1–15 |
| Compatibilidad con CIP | Sí | Sí | Sí | Sí |
| Compatibilidad con SIP | Opcional | Opcional | Opcional | Opcional |
4.4 Dimensiones y peso
| Modelo | Longitud (mm) | Ancho (mm) | Altura (mm) | Peso neto (kg) | Superficie ocupada (m²) |
|---|---|---|---|---|---|
| GJ-5 | 850 | 650 | 1050 | 180 | 0.6 |
| GJ-10 | 900 | 680 | 1100 | 220 | 0.7 |
| GJ-25 | 1050 | 750 | 1200 | 380 | 0.9 |
| GJ-50 | 1200 | 850 | 1300 | 550 | 1.1 |
| GJ-100 | 1500 | 1000 | 1450 | 950 | 1.8 |
| GJ-200 | 2000 | 1300 | 1650 | 2200 | 3.2 |
4.5 Características del material
| Componente | Material | Estándar | Acabado superficial (Ra) | Notas |
|---|---|---|---|---|
| Cuerpo en contacto con el producto | SS316L | ASTM A240/A312 | ≤ 0,4 μm | Electropulido |
| Válvula de homogeneización (estándar) | Carburo de tungsteno (WC) | ISO 4499 | ≤ 0,2 μm | Resistencia extrema al desgaste |
| Válvula de homogeneización (opcional) | Cerámica de nitruro de silicio | ISO 6474 | ≤ 0,1 μm | Para productos abrasivos |
| Émbolos | SS 316L + recubrimiento cerámico | ASTM A240 | ≤ 0,2 μm | Recubrimiento de cromo duro o cerámico |
| Juntas (estándar) | PTFE / EPDM | FDA 21 CFR 177 | — | Grado alimentario/farmacéutico |
| Juntas (opcionales) | FFKM (Kalrez) | Conforme a la FDA | — | Para disolventes agresivos |
| Cuerpo de la bomba | SS 316L forjado | ASTM A182 | ≤ 0,4 μm | Forjado para alta presión |
| Bastidor / Carcasa | SS304 | ASTM A240 | Acabado cepillado | Sin contacto con el producto |
| Conexiones de tubería | SS 316L con abrazadera tri-clamp | ISO 2037 / ASME BPE | ≤ 0,4 μm | Conexiones sanitarias |
5. Selección de componentes principales
5.1 Válvula / cabeza de homogeneización
La válvula de homogeneización es el corazón del homogeneizador, el lugar donde tiene lugar la reducción real del tamaño de partícula. El conjunto de la válvula consta de un asiento y una cabeza de válvula (o vástago) que juntos forman la rendija estrecha a través de la cual se fuerza el producto a gran velocidad. El diseño, el material y la geometría de la válvula determinan directamente la eficiencia de homogeneización y la distribución final del tamaño de partícula.
- Válvula estándar: asiento y cabeza de carburo de tungsteno (WC) para aplicaciones farmacéuticas y alimentarias generales — excelente resistencia al desgaste y larga vida útil
- Válvula cerámica: nitruro de silicio (Si₃N₄) para productos altamente abrasivos o corrosivos — resistencia química superior y acabado superficial ultrafino
- Válvula con recubrimiento de diamante: diamante policristalino (PCD) para aplicaciones de desgaste extremo — la mayor vida útil y el coste más elevado
- Válvula de una etapa: una sola zona de homogeneización — adecuada para emulsificación simple y cuando solo se requiere una reducción moderada de tamaño
- Válvula de dos etapas: la primera etapa para la reducción primaria de tamaño y la segunda para el ajuste fino y la estabilización — recomendada para emulsiones farmacéuticas y liposomas
5.2 Bomba de alta presión
La bomba de alta presión es la fuerza motriz del homogeneizador, responsable de presurizar el producto hasta la presión de homogeneización deseada. El diseño de bomba de émbolos triplex es el estándar de la industria y proporciona un flujo uniforme con pulsaciones minimizadas.
- Tipo: bomba de desplazamiento positivo triplex (3 émbolos) para una distribución uniforme del flujo
- Material del émbolo: SS 316L con recubrimiento cerámico o de cromo duro para resistencia al desgaste y a la corrosión
- Opciones de sello: empaquetadura prensada (ajustable, sustituible en campo) o sello mecánico (sin fugas, mayor vida útil)
- Presión nominal: hasta 200 MPa según el modelo
- Lubricación: sistema de lubricación por alimentación forzada para el cigüeñal y los cojinetes
- Accionamiento: correa trapezoidal o acoplamiento directo con reductor de engranajes para una transmisión de potencia suave
5.3 Sistema de enfriamiento
La homogeneización genera un calor considerable debido a la conversión de la energía de presión en energía térmica. Un aumento de temperatura de aproximadamente 2–3 °C por cada 10 MPa de presión es habitual. Un enfriamiento eficaz es esencial para proteger los productos termosensibles y mantener la calidad del producto.
- Enfriamiento por camisa: camisa de enfriamiento que rodea la válvula de homogeneización y la cabeza de la bomba — conectada al circuito de agua fría o de glicol
- Intercambiador de calor: intercambiador de calor de carcasa y tubos o de placas instalado aguas abajo para el enfriamiento posterior a la homogeneización
- Medio de enfriamiento: agua fría (5–15 °C) o solución de propilenglicol (hasta -5 °C)
- Monitoreo de temperatura: sensores PT100 a la entrada y a la salida para el control de temperatura en tiempo real y la alarma correspondiente
- Control de caudal: válvula de enfriamiento automática regulada por el PLC en función de la temperatura de salida del producto
5.4 Sistema de control
Los homogeneizadores modernos están equipados con sistemas de control avanzados que garantizan un funcionamiento preciso, repetible y validado. La arquitectura del sistema de control incluye normalmente lo siguiente:
- PLC: controlador lógico programable industrial (p. ej., Siemens S7, Allen-Bradley) para el control de secuencias, la regulación de presión y los enclavamientos de seguridad
- HMI: pantalla táctil en color de 7 o 10 pulgadas para la interfaz del operador — muestra en tiempo real la presión, la temperatura, el caudal y el estado del motor
- Control de presión: control PID en lazo cerrado de la presión de homogeneización mediante servomotor o válvula proporcional — estabilidad de presión de ±1 % del valor de consigna
- Registro de datos: registros electrónicos de lote con datos de presión, temperatura y caudal con marca de tiempo — conforme a la norma FDA 21 CFR Parte 11
- Gestión de recetas: hasta 100 recetas configurables con parámetros protegidos por contraseña para distintos productos
- Sistema de alarmas: alarmas multinivel para sobrepresión, presión insuficiente, sobretemperatura, sobrecarga del motor y fallo de las juntas
- Comunicación: Ethernet/IP, Modbus TCP u OPC UA para la integración con sistemas SCADA/MES
5.5 Protección de seguridad
La seguridad es primordial en el diseño de equipos de alta presión. Las siguientes características de seguridad son de serie u opcionales:
- Válvula mecánica de alivio de presión: válvula de alivio accionada por resorte calibrada al 110 % de la presión máxima de trabajo — proporciona un alivio de presión instantáneo sin intervención electrónica
- Disco de ruptura: dispositivo de alivio de presión de respaldo para la protección contra sobrepresiónes catastróficas
- Parada de emergencia: pulsador de parada de emergencia tipo seta en el panel de control y en puestos remotos — detiene inmediatamente el motor y despresuriza el sistema
- Protección contra sobrecarga del motor: relé de sobrecarga térmico y electrónico para evitar daños en el motor
- Enclavamientos de resguardos: resguardos de seguridad en todas las piezas móviles con interruptores de enclavamiento — la máquina se detiene si se abre un resguardo durante el funcionamiento
- Arranque a presión cero: el sistema no puede arrancar bajo presión; debe despresurizarse antes de volver a arrancar
- Detección de fugas: sensores en la zona de drenaje de las juntas para detectar fugas en el sello del émbolo y activar una alarma
- Cerramiento acústico: cerramiento acústico opcional para reducir los niveles de ruido por debajo de 85 dB(A) a 1 m de distancia
6. Campos de aplicación típicos
6.1 Industria farmacéutica
La industria farmacéutica es el sector de aplicación más exigente para los homogeneizadores, ya que requiere un estricto cumplimiento de las normativas GMP y la capacidad de producir productos estériles, estables y de tamaño constante.
- Emulsiones inyectables: propofol, emulsión grasa (tipo Intralipid), emulsión de vitamina E — tamaño de partícula de 200–500 nm, PDI < 0,15
- Liposomas: liposoma de doxorrubicina, liposoma de anfotericina B, adyuvantes de vacunas — tamaño de partícula de 80–200 nm, eficiencia de encapsulación > 90 %
- Nanosuspensiones: nanopartículas de API poco solubles en agua — tamaño de partícula de 100–500 nm, potencial zeta > ±30 mV
- Emulsiones tópicas y oftálmicas: emulsión oftálmica de ciclosporina, cremas de corticosteroides — distribución uniforme de las gotas para una dosificación constante
- Procesamiento de productos estériles: configuraciones de homogeneizador aséptico con capacidad de SIP por vapor para omitir la esterilización terminal
6.2 Industria de alimentos y bebidas
- Lácteos: homogeneización de la leche (evita la separación de la crema), procesamiento de crema, preparación de la base de yogur — presión estándar de 15–25 MPa
- Bebidas: estabilización de zumos de fruta, bebidas de origen vegetal (soja, almendra, avena) — mejor sensación en boca y mayor estabilidad durante la conservación
- Salsas y aderezos: mayonesa, aderezo para ensaladas, kétchup — textura suave y estabilidad de fase
- Alimentos funcionales: emulsiones de omega-3, bebidas enriquecidas con vitaminas — mayor biodisponibilidad gracias a la tecnología de nanoemulsión
6.3 Industria química
- Pinturas y recubrimientos: dispersión de pigmentos, producción de emulsiones de látex — reducción del tamaño de partícula para un acabado más liso y una mejor cobertura
- Agroquímicos: emulsiones de plaguicidas, suspensiones de herbicidas — mejor pulverización y mayor eficacia
- Lubricantes: formulación de grasas, emulsiones de fluidos de corte — emulsiones estables de aceite en agua
- Adhesivos: polimerización en emulsión para adhesivos acrílicos y de acetato de vinilo
6.4 Biotecnología
- Ruptura celular: E. coli, levaduras (S. cerevisiae, P. pastoris), células de mamífero — eficiencia de liberación de proteínas > 90 % a 100–150 MPa
- Extracción de proteínas: recuperación de proteínas recombinantes, extracción de enzimas — alto rendimiento con una desnaturalización térmica mínima
- Producción de vacunas: emulsión adyuvante (tipo MF59), complejos antígeno-portador — proceso estéril y validado
- Administración de fármacos con nanopartículas: nanopartículas de PLGA, nanopartículas lipídicas sólidas (SLN) — tamaño de partícula controlado para una administración dirigida
7. Normas de diseño y certificaciones
7.1 Cumplimiento GMP
Todos los componentes en contacto con el producto están diseñados y fabricados conforme a las directrices vigentes de Buenas Prácticas de Fabricación (GMP). El diseño del equipo facilita una limpieza sencilla, elimina los tramos muertos (cumplimiento > 1.5D) y proporciona una trazabilidad completa de los materiales y de los procesos de fabricación. Los acabados superficiales cumplen los requisitos farmacéuticos, con Ra ≤ 0,4 μm en las superficies en contacto con el producto.
7.2 FDA21CFR Part11
El sistema de control cumple los requisitos de la norma FDA 21 CFR Parte 11 sobre registros electrónicos y firmas electrónicas. Las características principales incluyen: pista de auditoría para todos los cambios de parámetros, autenticación de usuarios con control de acceso basado en roles, registros electrónicos de lote con marca de tiempo, verificación de la integridad de los datos y exportación segura de datos en formatos conformes.
7.3 ISO9001
Las instalaciones de fabricación cuentan con la certificación ISO 9001:2015, lo que garantiza sistemas de gestión de calidad coherentes en el diseño, la adquisición, la producción, las pruebas y el servicio posventa. Todos los procesos críticos están documentados y controlados dentro del sistema de gestión de calidad.
7.4 Marcado CE
El equipo cumple los requisitos esenciales de salud y seguridad de la Directiva de Máquinas de la UE (2006/42/CE), la Directiva de Equipos a Presión (2014/68/UE) y la Directiva de Baja Tensión (2014/35/UE). El marcado CE se aplica a todos los modelos destinados al mercado europeo.
7.5 Normas sanitarias 3-A
Las superficies en contacto con el producto cumplen las Normas Sanitarias 3-A para equipos de procesamiento de productos lácteos y alimenticios. Esto incluye los requisitos relativos al acabado superficial, la limpiabilidad, la drenabilidad y la compatibilidad de los materiales con los productos alimentarios.
7.6 ASME BPE
Los componentes en contacto con el proceso cumplen las normas ASME BPE (Equipos de Bioprocesamiento), incluidos los requisitos de acabado superficial (SF1–SF4), las tolerancias dimensionales y las certificaciones de materiales. Las soldaduras cumplen los requisitos de ASME BPE relativos al diámetro exterior y al espesor de pared de los tubos.
7.7 Resumen de certificaciones
| Norma / Certificación | Alcance | Nivel de cumplimiento | Certificado / Informe |
|---|---|---|---|
| GMP (cGMP) | Diseño, fabricación, documentación | Cumplimiento total | Certificado de cumplimiento GMP |
| FDA21CFR Parte11 | Registros electrónicos, pista de auditoría, control de acceso | Cumplimiento total | Paquete de documentación de validación |
| ISO9001:2015 | Sistema de gestión de calidad | Certificado | Certificado ISO9001 |
| Marcado CE | Directivas de maquinaria, equipos a presión y baja tensión | Conforme | Declaración de conformidad |
| Normas sanitarias 3-A | Diseño en contacto con el producto, limpiabilidad | Conforme | Verificación de terceros 3-A |
| ASME BPE | Diseño de equipos de bioprocesamiento | Conforme | Certificados de materiales y dimensionales |
| ISO 14120 | Resguardos de seguridad y dispositivos de protección | Conforme | Certificados de enclavamiento de resguardos |
| ATEX (opcional) | Antiexplosión para Zona 1/2 | Opcional | Certificado ATEX |
8. Opciones personalizables
La línea de homogeneizadores ofrece amplias opciones de personalización para satisfacer requisitos específicos de proceso, entornos normativos y limitaciones de las instalaciones. La siguiente tabla resume las opciones de personalización disponibles:
| N.º | Elemento de personalización | Opciones disponibles | Configuración predeterminada | Impacto en el plazo de entrega |
|---|---|---|---|---|
| 1 | Material de la válvula de homogeneización | Carburo de tungsteno / Cerámica de nitruro de silicio / Con recubrimiento de diamante / SS 316L | Carburo de tungsteno | +2–4 semanas para cerámica/diamante |
| 2 | Material de las juntas | PTFE / EPDM / FKM (Viton) / FFKM (Kalrez) / Silicona | PTFE + EPDM | +1–2 semanas para FFKM |
| 3 | Rango de presión | 0–40 MPa / 0–100 MPa / 0–150 MPa / 0–200 MPa / Personalizado | Según el estándar del modelo | +1–2 semanas para un rango personalizado |
| 4 | Control | PLC + HMI estándar / Siemens S7 / Allen-Bradley / Integración SCADA completa | PLC estándar + HMI de 7" | +2–4 semanas para SCADA |
| 5 | Capacidad CIP/SIP | Solo CIP / CIP + SIP / Solo limpieza manual | Con capacidad CIP | +2–3 semanas para SIP |
| 6 | Clasificación antiexplosión | Estándar / ATEX Zona 1 / ATEX Zona 2 / NEC Clase I Div 1 | Estándar | +3–4 semanas para la versión antiexplosión |
| 7 | Sistema de enfriamiento | Enfriamiento por camisa / Camisa + intercambiador de calor / Enfriador de recirculación refrigerada | Enfriamiento por camisa | +1–3 semanas para el enfriador |
| 8 | Cerramiento acústico | Ninguno / Cerramiento parcial / Cerramiento acústico completo (< 75 dB) | Ninguno | +2–3semanas |
| 9 | Certificación de materiales | Certificado de fábrica estándar / EN 10204 3.1 / 3.2 / Carta de conformidad de materiales FDA | Certificado de fábrica estándar (3.1) | +1 semana para 3.2 |
| 10 | Paquete de documentación | Estándar (manual + planos) / Documentación GMP / Validación completa (IQ/OQ/PQ) | Estándar | +4–8 semanas para la validación completa |
9. Términos de garantía
9.1 Garantía estándar
El fabricante ofrece una garantía estándar que cubre los defectos de material y de mano de obra en condiciones de uso normal y con un mantenimiento adecuado. Los periodos de garantía son los siguientes:
| Categoría | Duración | Alcance de la cobertura | Condiciones |
|---|---|---|---|
| Garantía del equipo principal | 12meses | Todos los componentes, incluidos la bomba, las válvulas, el motor, el bastidor y el sistema de control | Desde la fecha de puesta en marcha o 14 meses desde el envío, lo que ocurra primero |
| Garantía ampliada (opcional) | 24meses | Igual que la garantía estándar, con una duración ampliada | Debe adquirirse en el momento de realizar el pedido; se aplica un coste adicional |
| Garantía de las piezas consumibles | 6meses | Juntas, empaquetaduras, juntas tóricas, asientos de válvula y empaquetadura del émbolo | Desde la fecha de envío; se excluye el desgaste normal |
9.2 Exclusiones de garantía
- Daños causados por un uso indebido, negligencia, instalación incorrecta o funcionamiento fuera de los parámetros especificados
- Desgaste normal de los componentes consumibles (juntas, empaquetaduras, asientos de válvula)
- Daños causados por el procesamiento de productos no compatibles con los materiales de construcción del equipo
- Modificaciones o reparaciones no autorizadas, o uso de repuestos no originales
- Daños causados por un mantenimiento inadecuado o por no respetar los programas de mantenimiento prescritos
- Daños consecuentes o incidentales, incluidas las pérdidas de producción y los daños al producto
9.3 Servicio de garantía
- Soporte técnico remoto disponible dentro de las 4 horas siguientes a la notificación, en horario laboral
- Respuesta de servicio in situ en un plazo de 48 horas para clientes nacionales y de 5 días laborables para clientes internacionales
- Sustitución gratuita de las piezas defectuosas durante el periodo de garantía (los gastos de envío están incluidos en el ámbito nacional)
- Actualizaciones de software proporcionadas gratuitamente durante el periodo de garantía
10. Embalaje y entrega
10.1 Embalaje
Todos los homogeneizadores se embalan conforme a las normas internacionales de transporte para garantizar un transporte y una entrega seguros. Las especificaciones de embalaje son las siguientes:
- Cajón de madera de grado de exportación (conforme a la norma ISPM 15, tratado térmicamente y marcado)
- Equipo fijado con flejes de alta resistencia y amortiguación de espuma
- Barrera contra la humedad: envoltura de película VCI (inhibidor de corrosión por vapor) para proteger contra la corrosión durante el transporte y el almacenamiento
- Bolsas desecantes colocadas en el interior del cajón para el control de la humedad
- Todas las aberturas selladas con tapones protectores para evitar la contaminación
- Orejetas de izado claramente marcadas y accesibles para la manipulación con grúa o carretilla elevadora
- Bolsa de documentación fijada en el exterior del cajón, que contiene la lista de embalaje, el certificado de origen y los informes de inspección
10.2 Envío y entrega
| Artículo | Detalles |
|---|---|
| Plazo de entrega estándar | 8–12 semanas desde la confirmación del pedido (configuración estándar) |
| Plazo de entrega para configuración personalizada | 12–20 semanas según el alcance de la personalización |
| Incoterms | FOB Shanghái / CIF / DAP (según acuerdo) |
| Método de envío | Transporte marítimo (estándar), transporte aéreo (urgente, con coste adicional) |
| Marcas de envío | Según la especificación del cliente; por defecto incluye el modelo, el número de pedido y el destino |
| Seguro | Seguro de carga marítima contra todo riesgo incluido en los términos CIF; opcional para FOB |
| Soporte de instalación | Servicio opcional de instalación y puesta en marcha in situ (presupuesto aparte) |
10.3 Requisitos de almacenamiento
- Almacenar en un lugar seco y cubierto, con una temperatura ambiente de 5–40 °C y una humedad relativa < 75 %
- No apilar los cajones; conservar el embalaje original hasta la instalación
- Inspeccionar la integridad de la envoltura VCI cada 3 meses en caso de almacenamiento prolongado (> 6 meses)
- Girar manualmente la bomba de émbolos cada 2 meses durante el almacenamiento prolongado para evitar la deformación de las juntas
11. Información requerida para la consulta
Para poder ofrecer un presupuesto preciso y completo, facilite la siguiente información al enviar su consulta. La información incompleta puede provocar retrasos o dar lugar a suposiciones que no se ajusten a sus requisitos.
| N.º | Información requerida | Descripción / Ejemplo | Importancia |
|---|---|---|---|
| 1 | Detalles del producto | Nombre del producto, tipo de formulación (emulsión/suspensión/liposoma/nanosuspensión), rango de viscosidad, pH y cualquier característica especial (p. ej., abrasivo, corrosivo, sensible al oxígeno) | Crítica |
| 2 | Capacidad requerida | Tamaño de lote (L) o caudal continuo (L/h), número de lotes por día y tiempo de procesamiento deseado por lote | Crítica |
| 3 | Tamaño de partícula objetivo | Tamaño medio de partícula deseado (D50), requisito de PDI y rango de tamaño aceptable (D10–D90) | Crítica |
| 4 | Presión operación | Presión máxima de homogeneización requerida (MPa) o número de pasadas a una presión determinada | Crítica |
| 5 | Sensibilidad temp. | Temperatura máxima admisible del producto, requisitos de enfriamiento y sensibilidad térmica del producto | Alta |
| 6 | Requisitos regulatorios | Clase de GMP (p. ej., GMP Clase A/B/C), cumplimiento de la FDA, marcado CE, ATEX, ASME BPE, 3-A | Alta |
| 7 | Especificaciones de los servicios auxiliares | Suministro eléctrico disponible (V/Hz/fases), presión del aire comprimido, temperatura y caudal del agua de enfriamiento, disponibilidad de vapor limpio | Alta |
| 8 | Entorno de instalación | Dimensiones de la sala, capacidad de carga del suelo, capacidad de grúa o de elevación disponible, requisitos de nivel de ruido y clasificación del área antiexplosión | Media |
Complete la información anterior y envíe su consulta al equipo de ingeniería de ventas. Nuestros especialistas técnicos revisarán sus requisitos y le facilitarán una propuesta técnica detallada y un presupuesto en un plazo de 5 a 10 días laborables.
Fin del documento