发酵罐
发酵设备
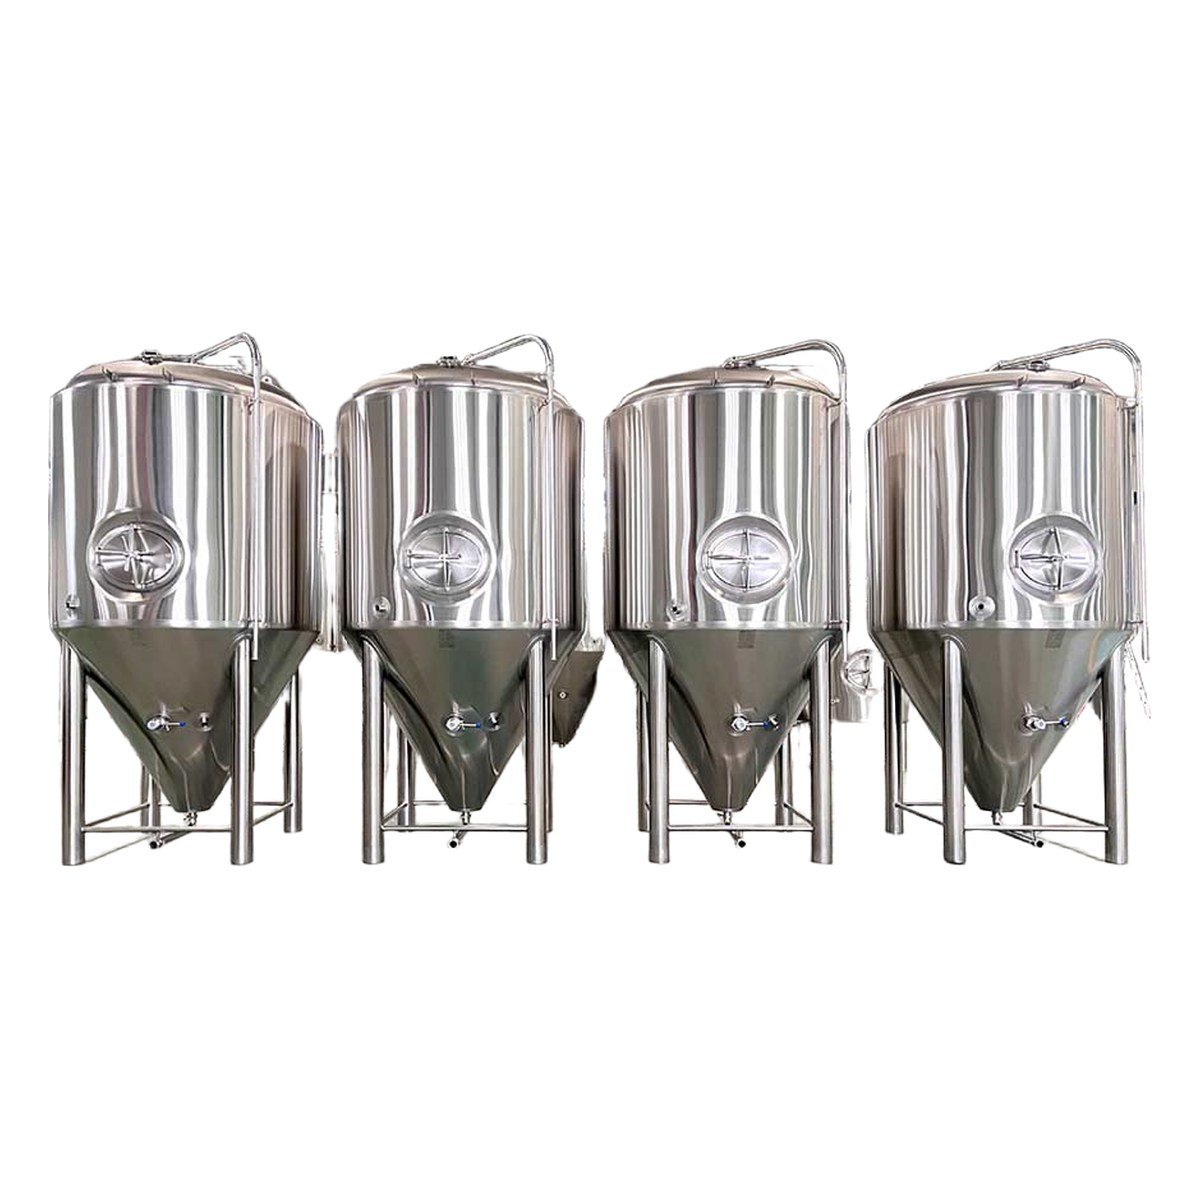
发酵罐
产品技术规格说明书
型号:FMT 系列
1. 产品概述
发酵罐是生物发酵工艺的核心设备,为微生物、细胞或酶提供一个受控的适宜生长环境,使其在最佳条件下进行代谢产物的合成与积累。发酵罐配备精确的温度控制、pH调节、溶氧(DO)监测、搅拌混合、无菌通气等系统,确保发酵过程在严格的无菌条件下稳定运行。发酵罐广泛应用于制药(抗生素、疫苗、重组蛋白)、食品(酸奶、酱油、味精)、化工(有机酸、酶制剂)、生物燃料(乙醇、沼气)等领域,是现代生物技术产业不可或缺的关键装备。
主要特点
- 全无菌设计,SIP在线灭菌121℃/0.1MPa,保证无菌环境
- 精确温度控制±0.2℃,PID调节,夹套/蛇管冷却加热
- 溶氧(DO)在线监测与自动联动调节(转速/通气量)
- pH在线监测与自动补酸补碱控制
- 变频搅拌,转速50~800rpm可调,适配不同发酵工艺
- 泡沫在线检测与自动消泡控制
- 符合GMP/FDA要求,支持21 CFR Part 11数据记录
2. 工作原理
微生物发酵原理
发酵罐通过提供适宜的培养条件(温度、pH、溶氧、营养物质),使微生物在罐内大量增殖并合成目标代谢产物。搅拌系统将通入的无菌空气打碎成细小气泡,增大气液接触面积,提高氧传递效率(OTR)。夹套或蛇管通入冷却水/蒸汽,维持恒温环境。pH电极实时监测,自动补加酸碱液维持pH稳定。消泡系统检测泡沫并自动添加消泡剂,防止逃液。
细胞培养原理
动物细胞/植物细胞培养采用低剪切力搅拌设计(如船用螺旋桨、象耳桨),减少对细胞的机械损伤。微载体培养时,细胞附着在微载体表面生长,搅拌速度需控制在使微载体均匀悬浮但不损伤细胞的范围。灌注培养模式下,新鲜培养基持续输入,等量培养液经细胞截留装置后排出,实现高密度细胞培养。
酶反应原理
游离酶或固定化酶在发酵罐(酶反应器)中催化底物转化为产物。酶反应通常在温和条件(常温常压)下进行,反应特异性高,副产物少。游离酶反应采用搅拌罐形式,固定化酶可采用填充床或流化床形式。温度、pH、底物浓度需精确控制以维持酶活性和反应速率。
3. 系统分类
按搅拌方式分类
1. 机械搅拌式发酵罐(标准型)
2. 气升式发酵罐
3. 自吸式发酵罐
按容积分类
1. 实验室型(5~50L)
2. 中试型(50~500L)
3. 生产型(500~500000L)
按用途分类
1. 微生物发酵罐
2. 动物细胞培养罐
3. 植物细胞培养罐
4. 详细技术参数
基本参数
| 参数 | 规格 |
|---|---|
| 型号 | FMT-5 / FMT-50 / FMT-500 / FMT-5000 / FMT-50000 |
| 有效容积 | 5~50000 L |
| 工作压力 | 0.05~0.15 MPa(设计压力0.3 MPa) |
| 工作温度 | 5~130℃(培养/灭菌) |
| 搅拌转速 | 50~800 rpm(变频可调) |
| 通气量 | 0.5~2.0 VVM |
| pH控制范围 | 2.0~12.0 |
| DO测量范围 | 0~100% |
机械搅拌发酵罐参数
| 型号 | 有效容积(L) | 搅拌功率(kW) | 转速(rpm) | 通气量(VVM) | 电机(kW) |
|---|---|---|---|---|---|
| FMT-5 | 3.5 | — | 50~800 | 0.5~2.0 | 0.37 |
| FMT-50 | 35 | — | 50~500 | 0.5~2.0 | 0.75 |
| FMT-500 | 350 | — | 50~300 | 0.5~1.5 | 3.0 |
| FMT-5000 | 3500 | — | 30~200 | 0.5~1.5 | 11 |
| FMT-50000 | 35000 | — | 20~150 | 0.3~1.0 | 55 |
外形尺寸
| 型号 | 直径(mm) | 筒体高(mm) | 总高(mm) |
|---|---|---|---|
| FMT-5 | 150 | 300 | 800 |
| FMT-50 | 350 | 700 | 1500 |
| FMT-500 | 800 | 1600 | 3500 |
| FMT-5000 | 1800 | 3600 | 6500 |
| FMT-50000 | 4000 | 7000 | 12000 |
材料属性
| 部件 | 材质 | 说明 |
|---|---|---|
| 罐体 | SUS316L | 内壁电解抛光Ra≤0.4μm,无菌设计 |
| 夹套 | SUS304 | 整体夹套/半圆管夹套 |
| 搅拌轴 | SUS316L | 双端面机械密封 |
| 密封件 | 硅胶/EPDM/PTFE | FDA认证,耐温-20~200℃ |
| 视镜 | 硼硅玻璃 | 耐压0.3MPa |
5. 核心部件选型
罐体
SUS316L不锈钢,内壁电解抛光Ra≤0.4μm,无死角设计。罐体高径比(H/D)2:1~3:1,确保良好的气液接触和混合效果。人孔、手孔、视镜、灯孔等接口齐全,便于操作和观察。罐体经SIP在线灭菌(121℃/30min)验证,保证无菌性能。
搅拌系统
多层搅拌桨(圆盘涡轮桨/斜叶桨/船用桨可选),搅拌轴采用双端面机械密封,确保无菌。变频电机驱动,转速50~800rpm可调。搅拌桨类型和层数根据发酵工艺和罐体容积选配,确保良好的气液分散和混合传质效果。
通气系统
无菌空气经0.22μm除菌过滤器后从罐底通气环或单孔管进入罐内。空气流量计计量,手动/自动调节。大型发酵罐配备分布器,确保气泡均匀分布。排气口配备冷凝器和0.22μm排气过滤器,防止交叉污染。
温控系统
夹套或半圆管夹套通入冷却水/蒸汽,PID温控精度±0.2℃。小型罐采用夹套冷却+电加热,大型罐采用蛇管+夹套组合冷却。温度传感器采用PT100,4~20mA信号输出。制冷系统可选配冷水机组或冷却塔。
控制系统
SIEMENS/AB PLC控制器,10~15英寸触摸屏HMI。实时监测温度、pH、DO、转速、通气量、液位、泡沫等参数。PID自动调节温控、pH、DO联动。配方管理可存储100组以上工艺配方。数据记录功能符合21 CFR Part 11要求,支持远程监控和SCADA系统集成。
6. 典型应用领域
制药发酵
抗生素(青霉素、红霉素、庆大霉素)、疫苗(灭活疫苗、重组疫苗)、重组蛋白(胰岛素、干扰素、单克隆抗体)、氨基酸(赖氨酸、谷氨酸)、维生素(维生素B12、维生素C前体)
食品发酵
酸奶及乳酸菌饮料、酱油及酱类、味精及呈味核苷酸、啤酒及葡萄酒、食用菌液体菌种
化工发酵
有机酸(柠檬酸、乳酸、衣康酸)、酶制剂(淀粉酶、蛋白酶、纤维素酶)、生物塑料(PHA、PLA)、溶剂(丙酮、丁醇、乙醇)
生物燃料
燃料乙醇、生物柴油(微藻培养)、沼气发酵、氢气发酵
7. 设计标准与认证
符合以下标准与认证要求
1. GMP(药品生产质量管理规范)
2. FDA 21 CFR Part 210/211
3. ASME BPE(生物加工设备标准)
4. ISO 9001 / ISO 14001
5. CE 认证
6. GB 150-2011 压力容器
8. 定制可选配置
| 可选项 | 详情 |
|---|---|
| 容积规格 | 5/10/30/50/100/300/500/1000/3000/5000/10000/20000/50000L |
| 搅拌桨类型 | 圆盘涡轮/斜叶/船用桨/象耳桨/螺带桨 |
| 搅拌轴密封 | 双端面机械密封/磁力驱动密封 |
| 温控方式 | 夹套/蛇管/半圆管/电加热 |
| pH控制 | 在线监测+自动补酸补碱 |
| DO控制 | 在线监测+转速/通气联动 |
| 消泡系统 | 电导探针+自动消泡剂补加 |
| 补料系统 | 单路/多路蠕动泵自动补料 |
| 取样系统 | 无菌取样阀/在线取样阀 |
| CIP/SIP | CIP在线清洗/SIP在线灭菌 |
| 控制方式 | 手动/半自动/全自动DCS |
| 防爆型 | Ex d IIB T4(可选) |
9. 质保条款
| 设备状态 | 质保期 | 质保范围 |
|---|---|---|
| 全新设备 | 12个月 | 罐体、搅拌系统、温控系统、控制系统、传感器 |
| 翻新设备 | 6个月 | 搅拌系统、控制系统、传感器 |
10. 包装与交付
| 项目 | 包装方式 |
|---|---|
| 主机 | 防锈处理后塑料薄膜包裹,木箱固定 |
| 传感器及仪表 | 独立防震包装 |
| 电气控制柜 | 防潮处理后独立包装 |
| 随机文件 | 防水袋封装 |
交货期:全新设备90~180个工作日(依容积而定);翻新设备45~90个工作日。
11. 询价所需提供资料
为获得准确报价,请提供以下信息:
发酵菌种类型(细菌/真菌/细胞)
目标产物名称
发酵工艺类型(分批/补料分批/连续)
要求有效容积(L)
工作温度和压力
搅拌转速要求
通气量要求
pH和DO控制要求
材质要求(SUS304/SUS316L)
CIP/SIP要求
控制方式偏好
当地电压和频率
防爆要求(如需要)
设备状态偏好:全新/翻新
预算范围及品牌偏好
交货条款及目的港